Unabhängiger Vergleich, ggf. Vergütung durch Shop-Links. Mehr Infos

Filament trocknen Temperatur: Dauer sicher bestimmen

Aktualisiert: Oktober 2026

Das PETG knistert an der Düse, eine PLA-Rolle ist spröde geworden oder TPU zieht plötzlich Fäden. Wer dann nach „Filament trocknen Temperatur“ sucht, findet widersprüchliche Tabellen: 45 oder 50 °C für PLA, 55 oder 65 °C für PETG. Eine gemittelte Zahl löst das nicht, denn Rezeptur, Spule und Gerät setzen gemeinsam die Grenze. Die sicherste Reihenfolge lautet: Datenblatt der konkreten Rolle lesen, zulässige Spulentemperatur prüfen und erst danach Zeit und Gerät wählen. Welche Box diesen Bereich abdeckt, zeigt der [Vergleich der Filament-Trockner](/hub/druckerzubehoer/filament-trockner).

Das PETG knistert an der Düse, eine PLA-Rolle ist spröde geworden oder TPU zieht plötzlich Fäden.

Unsere Top-Empfehlungen

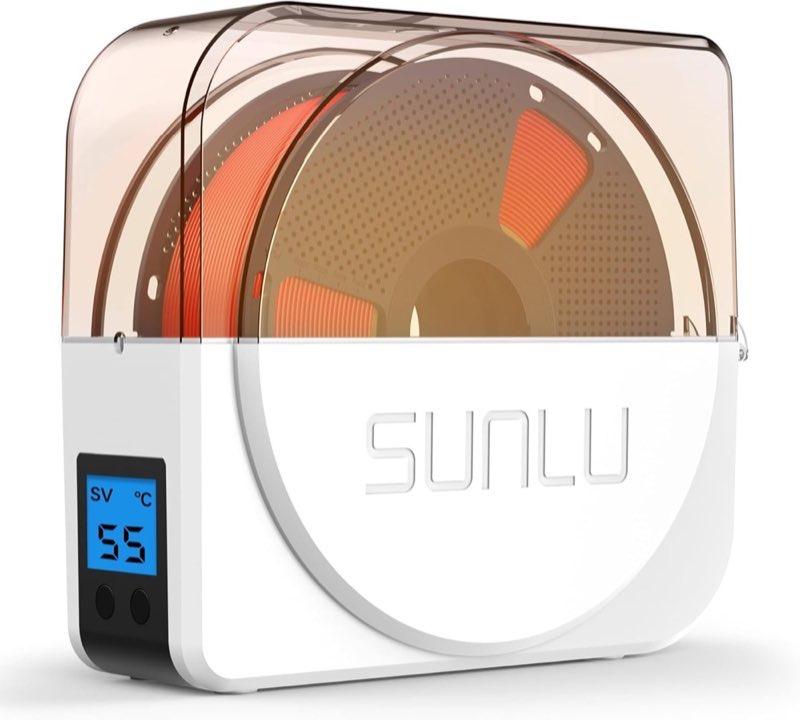
SUNLU SUNLU S1 Plus, Weiß

Preis-Tipp

SUNLU SUNLU S1 Plus, Weiß
9,0/10∼ 33,99 €
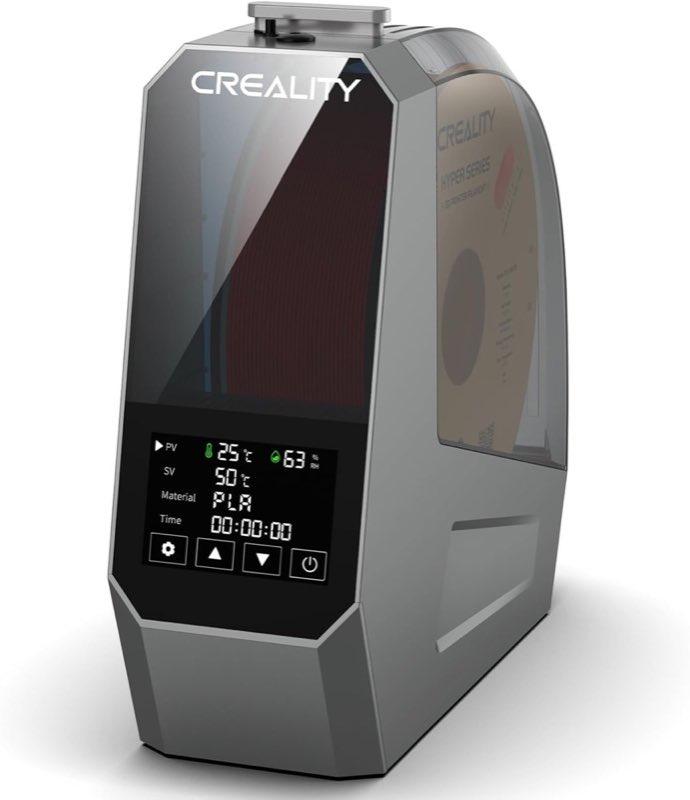
Creality Creality Space Pi, 110 W

Alternative

Creality Creality Space Pi, 110 W
9,0/10∼ 69,00 €
Inhalt

Feuchtes Filament erkennen, ohne vorschnell zu urteilen

Feuchtigkeit kann sich durch hörbares Knistern an der Düse, kleine Blasen im Extrudat, raue Oberflächen und unerwartete Brüchigkeit zeigen. Ein konkretes Beispiel ist PETG, das vorher glatt druckte und nach Wochen im offenen Raum beim Extrudieren hörbar zischt. Dann ist ein kontrollierter Trocknungslauf plausibel. Stringing allein beweist keine nasse Rolle. Zu hohe Düsentemperatur, falscher Retract oder eine undichte Düse können dasselbe Bild erzeugen. Extrudieren Sie langsam in die Luft und achten Sie auf Blasen sowie Geräusche. Verbessert sich das Verhalten nach korrekt ausgeführtem Trocknen, war Feuchte wahrscheinlich beteiligt; eine Garantie ist das nicht. Ein Hygrometer in der Box misst die relative Feuchte der Kammerluft, nicht den Wassergehalt tief im Strang. Ein sinkender Wert sagt nicht zuverlässig, wann der Kern einer dicken Wicklung trocken ist. Für die Dauer bleibt die Herstellerangabe der Rolle maßgeblich.

Richtwerte stammen aus unterschiedlichen Systemen

Prusa nennt PLA bei 45 °C für sechs Stunden, PETG bei 55 °C für sechs Stunden und TPU bei 60 °C für vier bis sechs Stunden. Bambu setzt für den Umluftofen etwa 50 °C und acht Stunden bei PLA sowie 60 bis 65 °C und acht Stunden bei PETG an. Overture empfiehlt für PLA ungefähr 50 °C über sieben Stunden und warnt davor, 55 °C zu überschreiten. Diese Werte lassen sich nicht zu einer Idealtemperatur verrechnen. Bei widersprüchlichen Angaben gilt zuerst der Hersteller Ihrer Rolle. Prusa-PETG nach Prusa-Anleitung bei 55 °C ist nachvollziehbar; dieselbe Zahl auf ein PETG mit 65-°C-Datenblatt zu übertragen ist es nicht. Zu niedrige Temperatur ersetzt sich nicht durch beliebig viel Zeit. Fillamentum weist darauf hin, dass „kühler, dafür länger“ nicht denselben Effekt liefert. Fordert ein Datenblatt 80 °C, sind 55 °C über Nacht keine Entsprechung. Bei Nylon ist Nylon im Filamenttrockner die bessere Grundlage.

Spule und Wicklung setzen eine zweite Grenze

Nicht nur das Filament kann weich werden. Auch Spulenflanken aus Kunststoff verziehen sich, wenn ihre zulässige Temperatur überschritten wird. Prusa unterscheidet zwischen schwarzen Prusament-Spulen, die laut eigener Angabe bis 90 °C eingesetzt werden können, und grauen PEI-Spulen mit höherer Grenze. Daraus folgt nicht, dass jede schwarze Spule einer anderen Marke ebenfalls 90 °C verträgt. Kontrollieren Sie bei einem neuen Rezept zunächst nach kurzer Zeit, ob Flanken, Nabe und Wicklung ihre Form behalten. Beginnen Stränge aneinanderzukleben, wird die Wicklung oval oder schleift die Spule am Gehäuse, stoppen Sie den Lauf. Ein verklebter Strang kann später ruckartig abrollen. PLA liegt wegen seiner niedrigeren Wärmeformbeständigkeit besonders nah an diesem Risiko. Overture nennt ein Erweichen um ungefähr 64 °C und rät, 55 °C nicht zu überschreiten. Eine schlecht regelnde Wärmequelle kann diese Grenze lokal erreichen, obwohl das Display im Mittel weniger anzeigt.

Backofen nur mit verifizierter Temperatur

Ein Küchenofen ist für Lebensmittel ausgelegt, nicht für eine Kunststoffspule knapp unter ihrer Erweichungsgrenze. Prusa warnt vor ungenauer Regelung und Temperaturschwankungen, insbesondere bei PLA. Praxisberichte nennen Abweichungen von etwa 10 bis 20 °C; das ist kein genormter Messwert, aber ein Grund, der Skala am Drehknopf nicht blind zu vertrauen. Wenn Sie einen Ofen verwenden, messen Sie die tatsächliche Temperatur mit einem unabhängigen Thermometer am Platz der Rolle. Nutzen Sie Umluft, halten Sie Abstand zu Heizelementen und warten Sie die Stabilisierung ab. Bei einer Zieltemperatur von 45 °C für PLA kann eine reale Spitze auf 65 °C bereits kritisch werden. Die Mikrowelle ist keine Alternative, weil sie Material, Pigmente und Spulenteile ungleichmäßig erwärmen kann. Ein Filamenttrockner bringt eine passendere Regelung, Luftführung und Durchführung zum Drucker. Auch er sollte nicht unbeaufsichtigt in ungeeigneter Umgebung laufen. Halten Sie Lüftungswege frei und sichern Sie das lose Filamentende.

Fazit: Den Bereich wählen, den das Datenblatt verlangt

Geräte bis 55 °C decken PLA und manche PETG-Vorgaben ab; die S1-Plus-Varianten gehören in diese Klasse. Für PETG mit 60 bis 65 °C, TPU oder ABS gibt eine Box bis 70 °C mehr Reserve. S2, Space Pi, Space Pi Plus und SH02 sind entsprechend dokumentiert. Über 70 °C bietet das betrachtete Set keine ausgewiesene Lösung. Wählen Sie nicht automatisch das heißeste Gerät, sondern dasjenige, das Ihren belegten Bereich stabil erreicht. Kapazität und Durchführung erklärt die Filamenttrockner Kaufberatung. Nach dem Lauf gehört die Rolle nicht dauerhaft auf einen offenen Halter.

Häufige Fragen

PLA bei 45 oder 50 °C trocknen?
Prusa nennt 45 °C für sechs Stunden, Bambu für den Umluftofen etwa 50 °C über acht Stunden. Folgen Sie dem Hersteller Ihrer konkreten Rolle und bleiben Sie unter der zulässigen Spulentemperatur. Eine stabile, leicht niedrigere Einstellung ist sicherer als unkontrollierte Spitzen.
Wie lange braucht PETG?
Prusa nennt sechs Stunden bei 55 °C, Bambu acht Stunden bei 60 bis 65 °C. Diese Rezepte gehören jeweils zu ihrer Quelle und sind nicht austauschbar. Stark feuchtes Material kann einen weiteren korrekt temperierten Lauf benötigen.
Woran erkenne ich Überhitzung?
Verzogene Spulenflanken, eine oval gewordene Nabe, klebende Filamentwindungen oder erschwertes Abrollen sind Warnzeichen. Stoppen Sie den Lauf und lassen Sie die Rolle kontrolliert abkühlen. Erhöhen Sie nicht weiter die Temperatur, um Zeit zu sparen.
Kann ich einfach länger bei niedriger Temperatur trocknen?
Nicht immer. Unterhalb des nötigen Bereichs wird Wasser möglicherweise nicht ausreichend mobil, selbst wenn die Uhr weiterläuft. Halten Sie sich an die Kombination aus Temperatur und Dauer im Datenblatt.
Zeigt das Hygrometer, wann die Rolle fertig ist?
Nein. Es zeigt die relative Feuchte der Luft in der Kammer. Der Wassergehalt im Inneren des Filaments kann daraus nicht direkt abgelesen werden; verwenden Sie die vorgegebene Dauer als primäre Orientierung.
Muss die Rolle danach luftdicht gelagert werden?
Ja, besonders bei PETG, TPU und Nylon. Sonst beginnt die erneute Aufnahme aus der Raumluft sofort. Eine dichte Box oder ein geeigneter Beutel mit trockenem Trockenmittel übernimmt diesen zweiten Job.

Weiterführende Seiten

Quellenverzeichnis

Fachquellen zu Filament-Trocknern; zuletzt abgerufen am 10.10.2026.

  1. Prusa Knowledge Base, Filament trocknen (abgerufen am 10.10.2026)
  2. Bambu Lab Wiki, Filamenttrocknung (abgerufen am 10.10.2026)
  3. Prusa Knowledge Base, USS Drybox (abgerufen am 10.10.2026)
  4. Fillamentum, Drying recommendation 2023 (abgerufen am 10.10.2026)
  5. BAuA, 1. ProdSV (abgerufen am 10.10.2026)
  6. EUR-Lex, Richtlinie 2014/35/EU (abgerufen am 10.10.2026)
  7. Polymaker, PolyDryer Manual (abgerufen am 10.10.2026)
  8. 3ddruck-werkstatt, Filamenttrockner-Vergleich 2026 (abgerufen am 10.10.2026)