Unabhängiger Vergleich, ggf. Vergütung durch Shop-Links. Mehr Infos

Blechknabber Vorsatz anschließen und sicher schneiden

Aktualisiert: September 2026

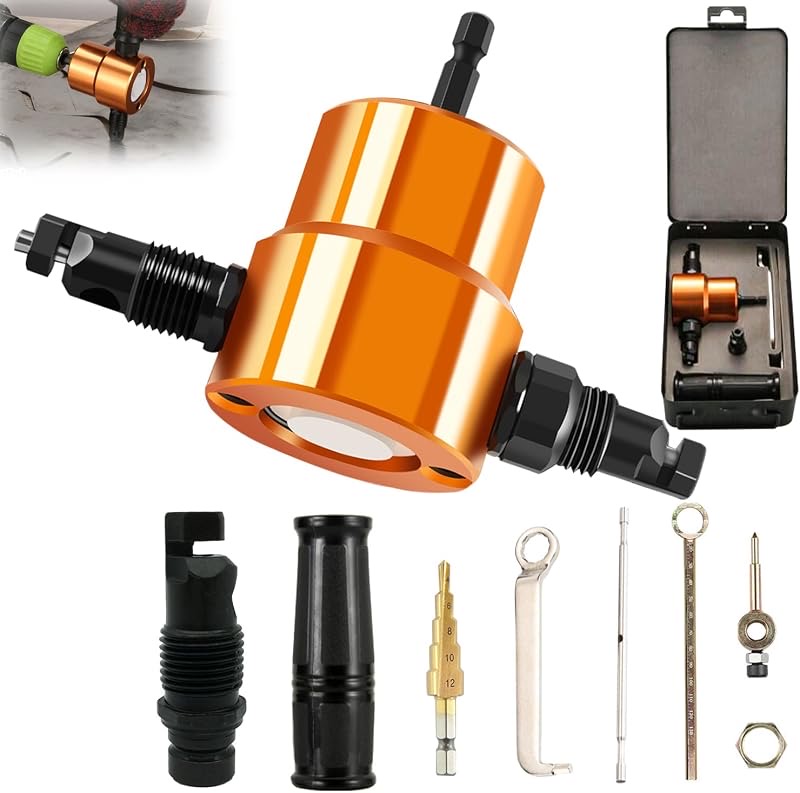
Der Karton ist offen, der Akkuschrauber geladen – und der erste Schnitt soll nicht im Klemmchaos enden. Einen Blechknabber Vorsatz anschließen heißt: Werkstück sichern, Aufsatz montieren, Drehzahl setzen, erst dann knabbern – und vor dem Stopp ausfädeln. Diese Seite ersetzt keine Betriebsanleitung Ihres konkreten Modells; sie übersetzt die dokumentierte Logik (Westfalia-Typ) in eine Arbeitsreihenfolge. Produktwahl und Caps bleiben in der [Kaufberatung](/hub/schneidewerkzeuge/blechknabber-vorsatz/sub/blechknabber-vorsatz-kaufberatung) und der [Hauptübersicht Blechknabber-Vorsatz](/hub/schneidewerkzeuge/blechknabber-vorsatz). Hier geht es um den ersten Meter ohne typische Anfängerfehler.

Der Karton ist offen, der Akkuschrauber geladen – und der erste Schnitt soll nicht im Klemmchaos enden.

Unsere Top-Empfehlungen

Inhalt

Werkstück und PSA: Platz schaffen, Augen schützen

Legen Sie das Blech so, dass unter der Schnittlinie ausreichend freier Raum bleibt. Dokumentierte Anleitungen nennen rund 15 cm Freigang – genug, damit Schneidwelle und Gehäuse nicht auf Unterlagen treffen. Verwechseln Sie das nicht mit anderen PDFs, die 15 mm Luft nennen: Das sind andere Dokumente. Spannen Sie das Werkstück fest; flatterndes Blech erzeugt Verkantung und Rückschlaggefühl. Schutzbrille ist Pflicht, Gehörschutz sinnvoll; Handschuhe nur dort, wo sie die Führung nicht gefährden – nie vor der laufenden Welle. Schneidspäne sind scharf und heiß genug, um Haut und Augen zu treffen. Der Abweiser gehört montiert, bevor Sie einschalten; ohne ihn fliegen Partikel unkontrolliert. Für Trapez und Dachkanten gilt zusätzlich: Späne später gründlich entfernen und Schnittkanten lackieren – dazu mehr unter Trapezblech mit Knabber schneiden. Hier reicht: Freiraum, Fixierung, PSA, dann Montage.

Einspannen und Drehzahl: Futter, Griff, Abweiser

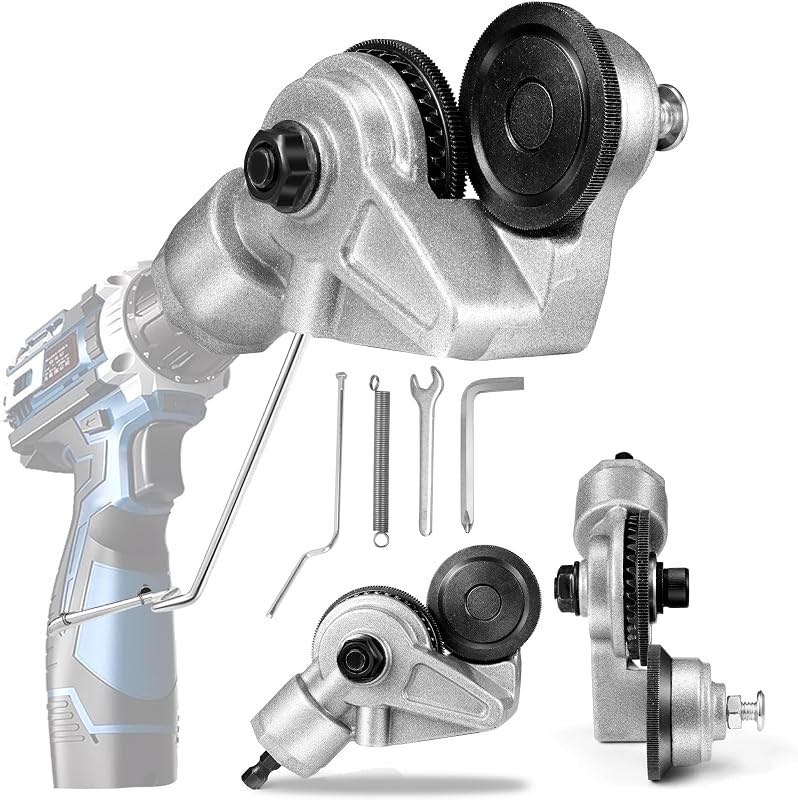
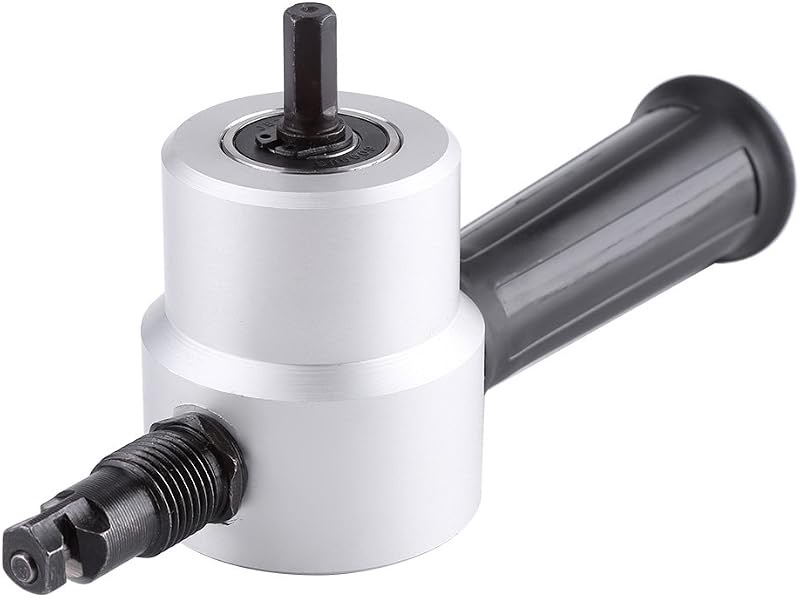
Schieben Sie den Schaft (häufig 8 mm Sechskant) tief ins Bohrfutter und ziehen Sie fest nach. Doppelkopf-Vorsätze nutzen den zweiten Kopf oft als Griff; Seitengriffe aus dem Set nur montieren, wenn sie an Ihrer Maschine wirklich passen. Montieren Sie den Abweiser laut Anleitung. Stellen Sie die Drehzahl in das Fenster Ihres Aufsatzes: dokumentierte Nibbler-Typen typisch 1500–3000 min⁻¹. Scheren-Listings nennen teils 2500–4500 RPM – wenden Sie deren Fenster nicht blind auf einen Nibbler an. Schlagwerk aus: Schlagbohren zerstört den Vorsatz. Schalten Sie erst ein, wenn der Aufsatz fest sitzt. Setzen Sie mit laufender Welle an, nicht mit blockiertem Antrieb unter Last. Halten Sie die Schneidwelle möglichst senkrecht zum Blech; seitliches Verkanten klemmt und bricht Kanten. Wenn Ihr Listing ausdrücklich nicht für Wellstahl geeignet ist, stoppen Sie den Plan, bevor der erste Sattel gerissen ist. Dokumentierte Start-up-Ketten folgen derselben Reihenfolge: Werkstück frei und fest, Schaft im Futter, Abweiser und Griff, Drehzahlfenster, Schlag aus – erst dann ansetzen.

Schnitt, Kurve und Innenausschnitt

Für Innenkonturen bohren Sie ein Startloch, das groß genug ist, die Schneidwelle einzufädeln. Ohne Startloch erzwingen Sie den Eintritt und beschädigen Blech oder Welle. Markieren Sie die Schnittlinie inklusive Spurverlust (dokumentiert oft rund 4 mm). Führen Sie mit leichtem Vorschub; Kraftvorschub ist der schnellste Weg zur Blockade. In Kurven Tempo reduzieren – der Exzenter braucht Zeit, Sicheln sauber zu setzen. Leichtes Schneidöl reduziert Reibung und Hitze; Trockenlauf auf Stahl verkürzt die Standzeit spürbar. Ausschnitte: erst öffnen, dann der Linie folgen, vor engen Radien prüfen, ob Ihr Mindestradius (Beispiel Westfalia 24 mm) ausreicht. Überkopf nur, wenn Doppelkopf und Griff das vorsehen und Späne nicht ins Gesicht fallen. Nach dem Schnitt: Welle aus dem Blech fädeln, dann stoppen. Ausfädeln vor dem Stopp verhindert, dass die ruhende Schneide im Material klemmt. Wer Dachprofile schneidet, plant die Richtung so, dass Sicken und Überstände das Gehäuse nicht treffen.

Blockade und Verschleiß: stoppen, nicht durchdrücken

Klemmt der Vorsatz, Maschine sofort aus und Spannung raus. Blockaden entstehen durch zu hohe Dicke, falsche Drehzahl, stumpfe Welle, Verkantung oder Kurven unter Last. Weiterdrücken mit mehr Gas ist der falsche Reflex. Liegen Sie über der Anleitung, ist nicht mehr Übung die Lösung, sondern anderes Werkzeug. Schneidwellen sind Verschleißteile – sobald der Schnitt reißt oder die Sicheln unregelmäßig werden, tauschen Sie die Welle. Dokumentierte Bestimmung lautet oft: privater Gebrauch, kein gewerblicher Dauereinsatz. Wenn Sie Meter um Meter schneiden, ist der Adapter die falsche Klasse – siehe Vorsatz oder Elektroknabber. Ein typischer Fehlerablauf: zu schnell starten, in der ersten Kurve verkanten, nachdrücken – und die Welle sitzt fest. Die richtige Reaktion ist Stopp, ausfädeln, Ursache suchen, dann Probeschnitt im Abfallstück.

Häufige Fragen

Welche Drehzahl soll ich einstellen?
Das Fenster Ihrer Aufsatz-Anleitung. Nibbler-Typen oft 1500–3000 min⁻¹; Scheren-Aufsätze teils höher. Außerhalb des Fensters leiden Schnittqualität und Mechanik.
Darf der Schlagmodus an bleiben?
Nein. Schlagbohren gehört aus. Der Vorsatz braucht gleichmäßige Rotation, keinen Schlagimpuls.
Brauche ich immer ein Startloch?
Für Innenausschnitte ja. Am Rand können Sie einfädeln, wenn die Geometrie es zulässt – trotzdem ruhig ansetzen und senkrecht führen.
Wozu dient der Abweiser?
Er lenkt Späne ab und reduziert Treffer auf Haut und Gesicht. Ohne Abweiser arbeiten Sie gegen die Safety-Logik der Anleitung.
Wann lohnt Schneidöl?
Bei Stahl und längeren Schnitten fast immer. Wenig Öl, regelmäßig – nicht die Werkstatt fluten. Aluminium verträgt oft weniger; der Anleitung folgen.
Warum klemmt es in der Kurve?
Zu schnelles Drehen, Verkantung oder stumpfe Welle. Tempo runter, senkrecht bleiben, bei Wiederholung Welle prüfen.
Wann die Schneidwelle tauschen?
Wenn der Schnitt unregelmäßig wird, Kraftbedarf springt oder Grat stark zunimmt. Weiterarbeiten mit stumpfer Welle erzeugt Blockaden.
Wie weit muss unter dem Blech frei sein?
Orientieren Sie sich an Ihrer Anleitung. Dokumentierte Westfalia-Logik nennt rund 15 cm Freigang – nicht mit anderen Millimeter-Angaben vermischen. Fehlt Freiraum, trifft die Welle Unterlage oder Profil und blockiert sofort.

Weiterführende Seiten

Quellenverzeichnis

Fachquellen aus dem Research-Digest; zuletzt abgerufen am 23.09.2026.

  1. Westfalia – Blechknabber-Vorsatz (Caps, Preis, FAQ) (abgerufen am 23.09.2026)
  2. Westfalia Anleitung – Betrieb, Safety, 1500–3000 min⁻¹ (abgerufen am 23.09.2026)
  3. Nordbleche Shop – Nibbleraufsatz für Bohrmaschine (abgerufen am 23.09.2026)
  4. Nordbleche Ratgeber – Trapezblech schneiden (Kaltschnitt vs. Flex) (abgerufen am 23.09.2026)
  5. Heinl – Trapezblech schneiden, Knabber als Kaltschnitt (abgerufen am 23.09.2026)
  6. FEIN ABLK 18 1.3 – Profi-Knabber-Referenz (abgerufen am 23.09.2026)
  7. VDE – DIN EN 62841-2-8 (Nibbler als komplette Handmaschine) (abgerufen am 23.09.2026)
  8. BGHM – DGUV Information 209-019 Blechbearbeitung (abgerufen am 23.09.2026)