Lager überfetten vermeiden: Menge, Hübe, Temperatur

Lager überfetten vermeiden: Sollmenge aus Herstellerdaten, Fettpresse in Gramm kalibrieren, Austrittsweg prüfen und Anlaufwärme richtig einordnen.
Inhaltsverzeichnis

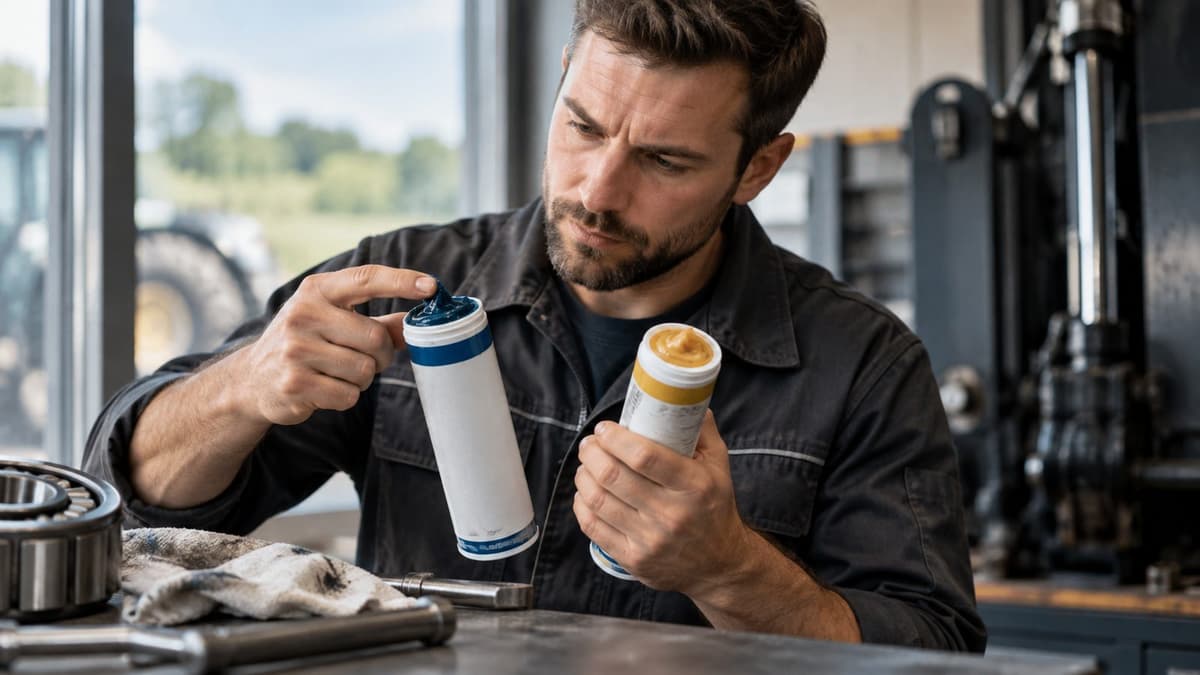
Nach dem Abschmieren läuft das Lager heißer als zuvor, und an der Dichtung quillt ein dicker Fettkragen. Viele deuten das als Zeichen gründlicher Wartung. Häufig ist es das Gegenteil: zu viel Fett auf einmal. Wenn Sie Lager überfetten vermeiden, arbeiten Sie mit Sollmenge, kalibrierten Hüben und einer klaren Temperaturkontrolle statt mit Gefühl.
Kurz gesagt
OEM-Mengen haben Vorrang vor Faustformeln. Kalibrieren Sie Ihre Presse in Gramm pro Hub, prüfen Sie Austrittswege und Dichtungen und werten Sie Anlaufwärme nicht pauschal als Erfolg. Anhaltende Hitze oder Geräusche sind Stoppsignale, keine Aufforderung zum Nachpressen.
Folgen von zu viel Fett im Wälzlager
Fett soll trennen, schützen und abdichten – nicht den gesamten Freiraum ausstopfen. Wird zu viel nachgeschmiert, muss das Lager das überschüssige Fett ständig walken. Diese innere Arbeit erzeugt Wärme. In schnell laufenden Anwendungen steigt die Temperatur spürbar, das Fett altert schneller und kann ausweichen, wohin es nicht soll: in Dichtungen, Wicklungen oder Prozessbereiche.
Überdruck hinter Dichtlippen drückt sie auf oder stülpt sie um. Danach dringt Schmutz leichter ein, und der vermeintlich gut geschmierte Punkt fällt früher aus. Sichtbarer Fettaustritt ist deshalb kein automatischer Qualitätsnachweis. Manchmal zeigt er nur, dass der Innendruck den Weg des geringsten Widerstands gesucht hat.
In der Praxis entsteht Überfettung oft durch Routine: drei Hübe wie immer, obwohl Presse, Fettsorte oder Temperatur gewechselt haben. Ein Hub ist keine universelle Einheit. Dieselbe Hebelbewegung fördert bei warmem NLGI-1-Fett mehr als bei kaltem NLGI-2. Wer Mengen nicht misst, dosiert Zufall.
Zu wenig Fett bleibt schädlich. Ziel ist die richtige Menge am richtigen Ort. Ein Lager, das nach jedem Nachschmieren heiß läuft, braucht Mengenkorrektur oder Diagnose – nicht blind mehr Fett. Schmutz plus Überfüllung ist besonders ungünstig. Siehe Schmiernippel reinigen.
Unter Zeitdruck wirkt der dritte Hub oft sicherer als zwei. Genau diese Zusatzmenge fehlt dem Freiraum später als Walkarbeit. Definieren Sie Sollmengen schriftlich und machen Sie die Unterschreitung der Obergrenze zur Regel.
Sollmenge aus Herstellerdaten bestimmen
Suchen Sie zuerst im Maschinenhandbuch, in der Lagerdokumentation oder im Schmierplan nach Grammangaben, Füllgraden oder expliziten Hubzahlen bezogen auf ein bestimmtes Gerät. Diese Werte haben Vorrang vor allgemeinen Formeln. Unterschiedliche Gehäuse, Dichtungen und Schmierwege ändern die zulässige Menge erheblich.
Fehlt eine Angabe, nutzen Fachquellen Orientierungswerte. SKF nennt für seitliche Nachschmierung unter anderem den Richtwert Gp = 0,005 × D × B in Gramm, wobei D und B Lagermaße sind. Solche Formeln helfen bei der Größenordnung, ersetzen aber keine Freigabe und keine Kenntnis des konkreten Schmierwegs. Bei SNL-Gehäusen und ähnlichen Konstruktionen spielen Austrittsöffnungen und Erstfüllung eine eigene Rolle.
Unterscheiden Sie Erstfüllung und Nachschmierung. Ein neu montiertes Lager oder Gehäuse braucht oft einen definierten Füllgrad; die spätere Nachschmiermenge ist kleiner und an Intervalle gebunden. Wer Nachschmierlogik auf eine Erstfüllung überträgt oder umgekehrt, landet schnell bei Überfüllung.
Übertragen Sie Mengen nicht von einer Maschine auf eine andere, auch wenn die Lagergröße ähnlich wirkt. Dichtungskonzept und Drehzahl entscheiden mit. Im Schmierplan für Landmaschinen gehören Menge und Punkt deshalb fest zusammen dokumentiert. Notieren Sie die gewählte Grundlage: OEM-Seite, Formel oder Servicehinweis. Qualitative Hinweise wie sparsam nachschmieren, bis leichter Austritt sind keine Einladung zu Maximaldruck.
Fettpresse in Gramm pro Hub kalibrieren
Ohne Messung bleiben Hübe Schätzwerte. Legen Sie eine Waage bereit, fördern Sie bei Arbeitstemperatur eine feste Anzahl Hübe aus Ihrer Akku-Fettpresse in ein Gefäß und teilen Sie die Masse durch die Hubzahl. Wiederholen Sie den Versuch mit dem tatsächlich verwendeten Fett; NLGI-Klasse und Temperatur ändern die Abgabe.
Kalibrieren Sie erneut nach Gerätewechsel, Schlauchwechsel, anderem Kartuschensystem oder spürbar anderer Konsistenz. Eine Stufe an der Akku-Presse kann die Fördermenge verdoppeln. Wer wie gestern drei Hübe gibt, obwohl die Stufe höher steht, überfüllt systematisch. Halten Sie die Kalibrierung am Gerätewagen sichtbar.
Für kleine Sollmengen ist eine fein dosierbare Presse vorteilhaft, ersetzt aber nicht das Nachdenken. Auch ein präzises Gerät fördert zu viel, wenn Sie zu oft auslösen. Setzen Sie die Kupplung erst nach Reinigung des Nippels und zählen Sie bewusst. Unterbrechen Sie, wenn unerwarteter Widerstand oder seitlicher Austritt am Gewinde auftritt.
Herstellerhubzahlen in Handbüchern beziehen sich oft auf ein bestimmtes Pressenmodell oder eine angenommene Abgabe. Ohne Abgleich mit Ihrer realen Gramm-pro-Hub-Zahl sind solche Angaben leicht missverstanden. Schreiben Sie Kalibrierung mit Datum, Fettsorte und Gerät auf.
Austrittsweg, Dichtung und Einlaufphase prüfen
Klären Sie vor dem Nachschmieren, wohin Altfett soll. Viele Gehäuse brauchen einen freien Austritt; verstopfte Entlastungsbohrungen machen aus einer korrekten Menge einen Überdruck. Reinigen Sie vorgesehene Austrittswege, sofern die Anleitung das erlaubt, und verwechseln Sie Leckagen an Dichtungen nicht automatisch mit erfolgreichem Durchschmieren.
Dichtungen sind Grenzen, keine Zielscheiben. Fett, das Dichtlippen dauerhaft nach außen drückt, verkürzt die Lebensdauer. Bei gekapselten Lagern ohne Nachschmierkonzept ist externes Abschmieren oft unzulässig. Prüfen Sie Bauform und Freigabe, bevor Sie einen Nippel überhaupt ansetzen.
Nach dem Dosieren folgt die Einlaufphase. Kurze Temperaturerhöhung kann normal sein, solange sie abklingt und keine Alarmsignale begleiten. Lassen Sie die Maschine im vorgesehenen Betriebsmodus anlaufen und beobachten Sie Geräusch, Vibration und Wärmeentwicklung bewusster als bei der täglichen Kontrolle. Schmieren bis überall Fett austritt ist nur korrekt, wenn der Hersteller diesen Endpunkt beschreibt.
Achten Sie auch auf die Fettsorte. Falsche NLGI-Klasse oder unverträglicher Verdicker kann Fließverhalten und Dichtungsbelastung verändern. Menge und Spezifikation gehören zusammen. Kontrollieren Sie nach dem ersten geänderten Mengenversuch die nächste Betriebsschicht, bevor Sie die neue Dosis als Standard übernehmen.
Temperatur und Zustand nach der Schmierung kontrollieren
Vergleichen Sie mit dem bekannten Normalzustand. Ein Lager, das üblicherweise handwarm bleibt und nach dem Nachschmieren dauerhaft heiß wird, braucht Aufmerksamkeit. Nutzen Sie, wenn vorhanden, Temperaturmessung an vergleichbarer Stelle und notieren Sie Werte vor und nach der Wartung. So erkennen Sie Trends über mehrere Intervalle.
Unterscheiden Sie Anlaufwärme von Schaden. Klingt das Lager rauer, vibriert es neu oder steigt die Temperatur weiter, stoppen Sie Nachschmierversuche. Zusätzliches Fett ist dann häufig Kontraindikation. Ursachen können Überfüllung, Mischunverträglichkeit, Schmutz oder beginnender Lagerschaden sein – Diagnose vor Aktion.
In Flotten lohnt nach dem Nachschmieren eine kurze Kontrollrunde an kritischen Punkten, besonders nach erstmaliger Mengenänderung. Zu kurze Intervalle bei gleichbleibend hoher Menge summieren Überfettung. Infrarotmessung ersetzt keine Herstellergrenzen. Messen Sie sicher und berühren Sie keine rotierenden Teile.
Sicherheit bleibt parallel gültig: keine Lecksuche mit der Hand an unter Druck stehenden Leitungen, siehe Hochdruckinjektion. Eine einfache Tabelle mit Datum, Stelle, Gramm, Temperaturtrend und Bemerkung reicht oft aus. Wenn die Sollmenge acht Gramm beträgt, ist der zehnte Hub kein Sicherheitszuschlag, sondern der Beginn der Überfüllung.
Häufige Fragen
Was passiert bei zu viel Fett im Lager?
Warum steigt die Lagertemperatur nach dem Schmieren?
Wie wird die richtige Nachschmiermenge bestimmt?
Wie viele Gramm liefert ein Hub der Fettpresse?
Muss altes Fett austreten können?
Darf man schmieren, bis Fett an der Dichtung austritt?
Welche Rolle spielen Drehzahl und Gehäusefreiraum?
Wann weist Erwärmung auf einen Schaden hin?
Als Handwerksmeister mit jahrzehntelanger Erfahrung betreut er Vergleiche zu Werkzeug, DIY und Baumarktprodukten. Qualität und Langlebigkeit stehen bei seinen Empfehlungen an erster Stelle.