Nadelentroster Schweißnaht: Schlacke und Zunder gezielt lösen
Aktualisiert: September 2026
Die Naht ist fertig, die Schlacke sitzt in Wellen auf der Kehle, und die Flex würde mehr Naht mitnehmen als Schmutz. Nadelentroster an der Schweißnaht heißen: Schlacke und Zunder abklopfen, ohne die Tragfähigkeit wegzunadeln. Dieser Use-Case ist enger als der allgemeine Rostjob; die Produktübersicht bleibt die Hauptseite Nadelentroster. Hier zählt Zugang zur Naht, leichte Durchgänge und die Grenze zu Blechnähten – nicht die volle Modellmatrix.
Die Naht ist fertig, die Schlacke sitzt in Wellen auf der Kehle, und die Flex würde mehr Naht mitnehmen als Schmutz. Nadelentroster an der Schweißnaht heißen: Schlacke und Zunder abklopfen, ohne die Tragfähigkeit wegzunadeln. Dieser Use-Case ist enger als der allgemeine Rostjob; die Produktübersicht bleibt die Hauptseite Nadelentroster. Hier zählt Zugang zur Naht, leichte Durchgänge und die Grenze zu Blechnähten – nicht die volle Modellmatrix.
Unsere Top-Empfehlungen
| Badge | Produkt | Nadelzahl | Luftverbrauch | Form | Note | Preis | Aktion |
|---|---|---|---|---|---|---|---|
| Testsieger | 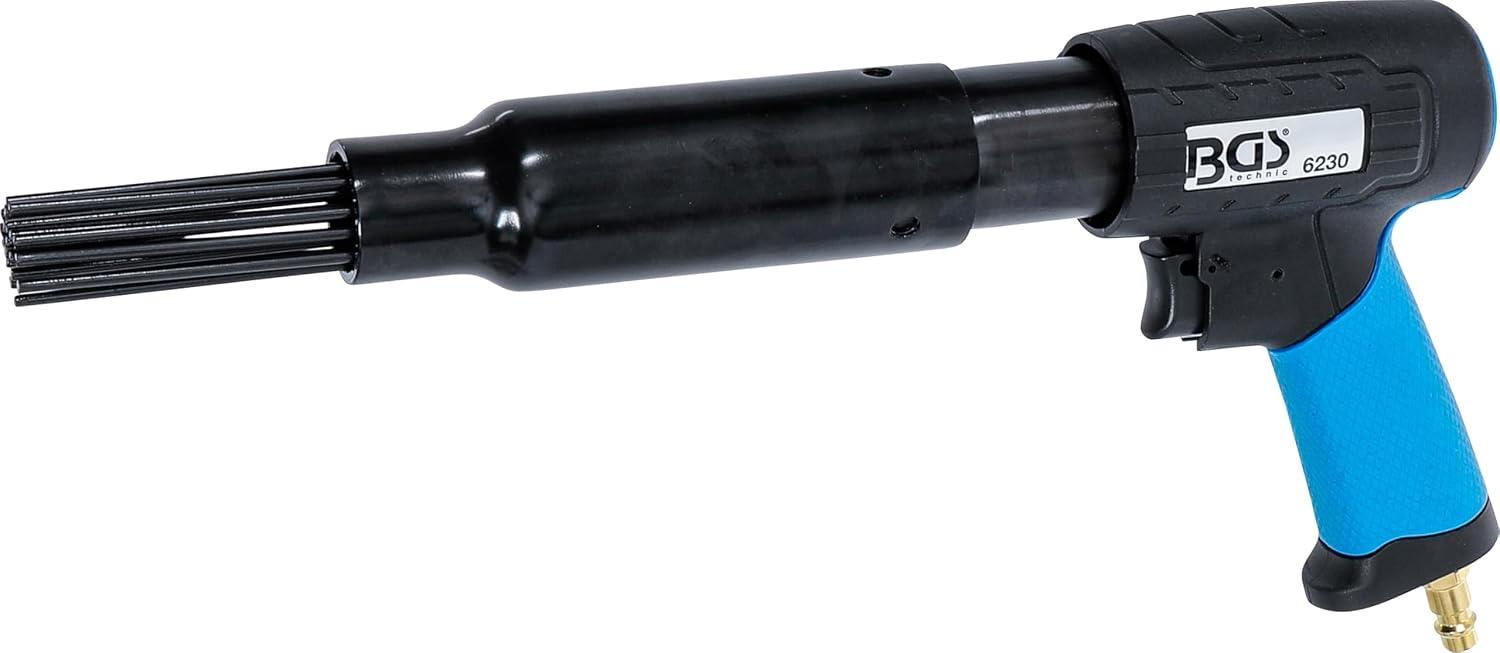 BGS 6230 Druckluft-Nadelentroster | 20 | 198 l/min | Ergonomisch | 8.8 | ∼ 67,82 € | Zum Angebot |
| Preis-Tipp | 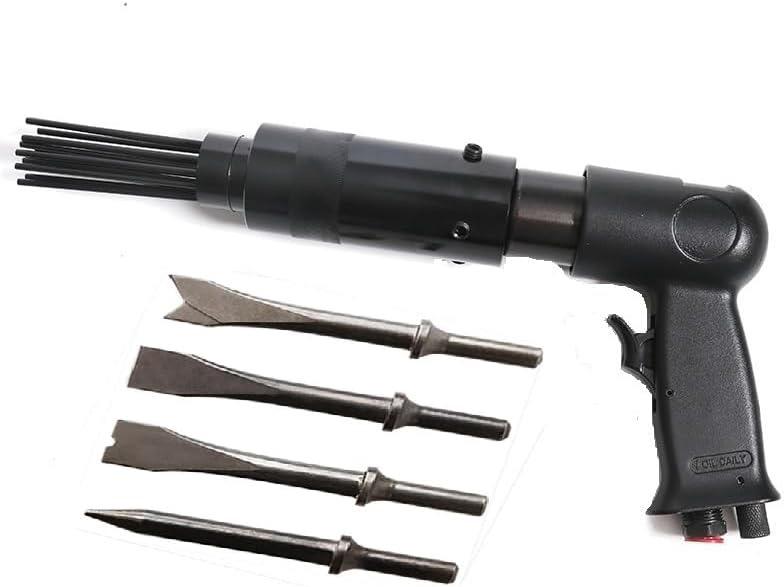 POWER AERO NOVIA Druckluft Nadelpistole Set mit 19 Nadeln und 4 Meißeln | 19 | k. A. | Pistolengriff | 8.2 | ∼ 38,00 € | Zum Angebot |
| Alternative |  Aircraft Nadelentroster NE PRO Gerade 2402620 | 12 × 3 mm | ca. 170 l/min | Gerade Stabform | 8.7 | ∼ 127,90 € | Zum Angebot |
Inhalt
Einsatzbild: warum Nadel an der Naht
Schweißschlacke und Walzzunder sitzen oft uneben auf Nahtüberhöhungen, Kehlen und Kanten – genau dort, wo schlagende Nadeln Konturen folgen können. Fach- und Shoptexte nennen Entschlacken an soliden Teilen als Kernanwendung; zugleich gilt die Blechgrenze: dünne Blechnähte und Karosserie gehören nicht in denselben Arbeitsgang wie Träger und dicke Kehlnähte. Die Nadeln sollen lose und spröde Schichten lösen, nicht die Nahtwurzel ausdünnen.
Rost an der Naht und frische Schlacke sind verwandt, aber nicht identisch: Schlacke nach dem Schweißen ist oft lokal und spröde; alter Schichtrost kann tiefer und flächiger sitzen. In beiden Fällen arbeiten Sie in Bahnen und mit Augenmaß. Wenn die Naht noch glüht oder die Umgebung brandgefährdet ist, warten Sie ab – Entschlacken ersetzt keine Schweißanleitung und keine Abkühl- und Freigabeschritte Ihres Verfahrens. Allgemeine Handhabung steht unter Nadelentroster anwenden.
Arbeitsschritte entlang der Naht
Abkühlen lassen, Bereich freimachen, PSA anlegen (Augen, Gehör, Handschuhe; Funken und Staub beachten). Kompressor und Schlauch prüfen: Fließdruck typisch um 6,2–6,3 bar, Schlauch eher ≥9–10 mm Innendurchmesser, Gerät ölen. Nadelsatz etwa 90° zur lokalen Oberfläche führen, leicht vorschieben, der Nahtkontur folgen – nicht flach unter die Schlacke hebeln. Mehrere leichte Durchgänge statt eines Pressgangs; Kehlen und Endkrater gesondert abfahren. Stoppen, sichtbare Schlacke und lose Zunderreste entfernen, Naht und Umgebung auf unerwünschte Kerben prüfen. Nacharbeit: entstauben, bei Bedarf leicht nachschleifen, dann beschichten oder weiterverarbeiten nach Vorgabe.
Reicht ein Durchgang? Selten auf unebenen Nähten. Erster Gang löst grobe Schollen, zweiter und dritter nehmen Reste in Vertiefungen. Wenn Sie stark andrücken, damit es schneller geht, erhöhen Sie Vibration und das Risiko, Nahtüberhöhung und Grundwerkstoff mitzunehmen. An langen Trägernähten hilft es, Abschnitte von 20–30 cm abzufahren und zwischendurch den Nadelsatz sowie den Fließdruck zu prüfen – so merken Sie früh, wenn der Kompressor nachlässt oder Öl fehlt.
Gerätewahl: eng vs. massiv
An langen, zugänglichen Nähten an Trägern führen sich gerade Stabformen gut – etwa Aircraft NE PRO (12×3 mm, dokumentiert 6,3 bar / ca. 170 l/min) mit Anbieterhinweis gegen Blech. Für Werkstatt-Pistolen mit mehr Nadeln (19–20) zählt Flächenbreite an breiteren Kehlen; der datenreiche BGS 6230 (20 Nadeln, 198 l/min) ist ein Beispiel, wenn die Luft reicht. Enge Nähte, Ecken und kurze Zugänge: Mini mit 12 Nadeln und niedrigerem Verbrauch als Ergänzung, nicht als einziger Scaler für Meterware.
Meißel im Set können lokal helfen, ersetzen aber keine Nadelarbeit entlang der Kehle und sind kein Freibrief für dünnes Blech. SDS-Aufsätze nur, wenn Druckluft fehlt und der Hammer passt. Wer überwiegend Kehlnähte an Rahmen schweißt, priorisiert Zugang und Führbarkeit; wer selten entschlackt, braucht kein teuerstes Markengerät, solange Druck und Öl stimmen. Welches Gerät zu Ihrem Kompressor passt, klären Nadelentroster Kaufberatung und bester Nadelentroster; hier zählt vor allem Form und Zugang zur Naht.
Safety und Grenzen
Funken, glühende Partikel und Lärm sind an der Naht normal – Umgebung freimachen, brennbare Stoffe und ungeschützte Personen fernhalten. Gehörschutz und Augenschutz sind Pflicht, nicht Optional. Vibration summiert sich bei langen Nahtmetern; Pausen einplanen. Keine ATEX-/Explosionsatmosphäre, kein Sauerstoffbetrieb.
Dünnblech-Schweißnähte, Sichtnähte mit engen Toleranzen und sicherheitskritische Verbindungen ohne Verfahrensfreigabe: Nadelgerät ausklammern oder Profi entscheiden lassen. Festigkeit bleibt gleich, weil nur Schlacke weg ist – das können Sie nicht zusagen. Sie dürfen nur so arbeiten, dass Sie erkennbar keine Kerben in tragende Querschnitte treiben. Unklare Altbeschichtungen und Schadstoffe: nicht blind zerklopfen. Bei Seriennähten lohnt vorher ein kurzes Probestück, bevor Sie Sicht- und Tragbereiche angehen.
Abgrenzung zum Schleifen
Die Flex mit Fächerscheibe oder Trennscheibe trägt Material flächig ab und kann Nahtüberhöhung schnell zu stark reduzieren. Die Nadel ist lokaler und konturfolgender beim Entschlacken, aber nicht sanft im Sinne von Blechschonung. Typischer Prozess: Nadel für Schlacke und groben Zunder, danach gezieltes Nachschleifen für Ebenheit oder Übergänge – nicht umgekehrt stundenlang flexen, wo Klopfen gereicht hätte. Gegenüber der Drahtbürste gewinnt die Nadel an spröder Schlacke und unebenen Nähten; die allgemeine Methodenwahl steht unter Nadelentroster vs. Drahtbürste.
Wenn Schlacke und Rost gemischt auftreten, bleiben Winkel, Öl und Druck gleich; nur die Fläche wird größer. Arbeiten Sie Naht für Naht fertig, bevor Sie zum nächsten Abschnitt wechseln. Nach dem mechanischen Freilegen folgt die Beschichtungs- oder Schweißfolge Ihres Projekts – die Nadel beendet den Schmutzjob, nicht die Qualitätssicherung der Naht.
Fazit: Klopfen, dann formen
Nadel klopft Schlacke von der Kontur, Schleifen formt Übergänge, Beschichten schützt das Ergebnis. Vertauschen Sie die Reihenfolge, verlieren Sie Zeit oder Nahtmaterial. Dünne Blechnähte bleiben draußen; lange Trägernähte in Abschnitten mit Pausen und Druckkontrolle.
Häufige Fragen
Wann nach dem Schweißen starten?
Wenn die Naht und Umgebung sicher handhabbar abgekühlt sind und Ihr Verfahren das Entschlacken freigibt. Heiße Schlacke und Brandlast nicht unterschätzen.
Beschädige ich die Naht?
Bei rechtwinkliger, leichter Führung an massiven Nähten lösen Sie vor allem Schlacke. Pressen, flacher Winkel und dünne Blechnähte erhöhen das Risiko von Kerben und Dellen.
Pistole oder gerade an der Naht?
Gerade oft besser entlang langer zugänglicher Nähte; Pistole in typischer Werkstatthaltung. Enge Stellen: kompaktes Gerät.
Reicht ein Durchgang?
Meist nein. Mehrere leichte Gänge entfernen Reste in Kehlen zuverlässiger als ein aggressiver Pressgang.
Schlacke vs. Rost – gleicher Prozess?
Ähnliche Technik (Winkel, Öl, Druck), anderer Umfang. Rost kann flächiger und tiefer sitzen; Schlacke ist oft lokal nach dem Schweißgang.
Welche PSA?
Augenschutz, Gehörschutz, Handschuhe; Funkenflug und Staub beachten. Lange Nähte: Vibrationspausen.
Danach schleifen oder beschichten?
Staub entfernen, Naht prüfen, bei Bedarf leicht nachschleifen, dann nach Vorgabe beschichten oder weiterverarbeiten. Nadel ersetzt kein Messprotokoll.
Mini-Nadeln für enge Nähte?
Ja als Ergänzung. Für lange massive Nähte reicht die Flächenleistung oft nicht als alleiniges Gerät.
Weiterführende Seiten
Quellenverzeichnis
Fachquellen aus dem Quellenverzeichnis; zuletzt abgerufen am 23.09.2026.
- Wikipedia Nadelentroster – Prinzip, Blechgrenze, HAV (abgerufen am 23.09.2026)
- KS Tools 3/8-Druckluft-Nadelentroster – technische Daten, ISO 28927-9 (abgerufen am 23.09.2026)
- DF Druckluft-Fachhandel Nadelentroster – Profi-Luft- und dB-Daten (abgerufen am 23.09.2026)
- Schneider NP 28-3500 Datenblatt (PDF) (abgerufen am 23.09.2026)
- Westfalia Anleitung Druckluft-Nadelentroster – l/min, Schlauch, Ölung (abgerufen am 23.09.2026)
- EUR-Lex Richtlinie 2002/44/EG – HAV 2,5 / 5 m/s² (abgerufen am 23.09.2026)
- Korrosionsschutz-Depot Handentrostung – Methodengrenzen (abgerufen am 23.09.2026)
- ELMAG Druckluft-Nadelentroster – Beispiele im Datenblatt (abgerufen am 23.09.2026)