Unabhängiger Vergleich, ggf. Vergütung durch Shop-Links. Mehr Infos

Blech rundbiegen mit der Slip-Roll

Aktualisiert: September 2026

Sie wollen aus einer flachen Tafel einen Zylinder oder einen sauberen Bogen – und wundern sich, warum die Enden gerade bleiben oder der Radius wandert. Blech rundbiegen mit einer Dreiwalzen-Slip-Roll ist erlernbar, aber kein Knopfdruck: Montage, Kapazität, Vorbiegen und kleine Zustellschritte entscheiden. Produktwahl und Specs stehen im [Rundbiegemaschine Vergleich](/hub/werkzeug/rundbiegemaschine); hier geht es um den Ablauf an der Walze, nicht um eine Bestenliste.

Sie wollen aus einer flachen Tafel einen Zylinder oder einen sauberen Bogen – und wundern sich, warum die Enden gerade bleiben oder der Radius wandert.

Unsere Top-Empfehlungen

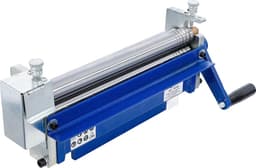
BOKA BOKA SR-12 305×1,5 mm

Alternative

BOKA BOKA SR-12 305×1,5 mm
7,0/10∼ 459,00 €
BOKA BOKA SR-24 610×1,5 mm

Alternative

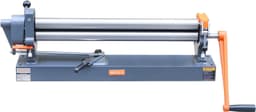
BOKA BOKA SR-24 610×1,5 mm
7,0/10∼ 649,00 €
Inhalt

Sicherheit und Montage zuerst

Rollwalzen haben Einzugs- und Quetschstellen. Verschrauben Sie das Gerät fest am Werktisch oder nutzen Sie nur die vorgesehene Schraubstockaufnahme an einem schweren Stock. Hände, weite Ärmel und textile Handschuhe gehören nicht in den Einlauf – bei Blockade Maschine stoppen und lösen, nicht nachdrücken. Rahmen für Betreiber sind unter anderem Maschinenrichtlinie und BetrSichV; für den manuellen Alltag zählen feste Aufstellung und Disziplin am Einzug. Ohne stabile Montage kompensieren Sie jede Kurbelumdrehung mit Gerätebewegung. Dann entsteht Ovalität, die Sie der schlechten Maschine anlasten, obwohl der Untergrund wackelt. Wer noch zwischen Winkel und Radius schwankt, klärt das vor dem ersten Blech unter Rundbiegemaschine vs. Abkantbank. Legen Sie vor dem ersten Durchlauf fest, wo Späne landen und wie Sie die Kurbel freigeben, wenn etwas klemmt. Ein klarer Abstellplatz für das Werkstück neben der Maschine verhindert, dass Sie mit einer Hand am Einzug und der anderen am fallenden Blech hantieren.

Kapazität prüfen und Probeblech fahren

Lesen Sie Breite × Dicke × Werkstoff. Beispiele aus dem Fit-Set: 305 mm bei 1,5 mm Weichstahl / 0,9 mm Edelstahl (BOKA SR-12), 610 mm bei derselben Logik (SR-24), 300 mm mit Streifennotiz 1,0 mm voll / 2,5 mm nur schmal (BGS 74246). Eine Titelzeile „300 mm und 2 mm“ ohne Werkstoff ist keine Freigabe für Edelstahl über die volle Breite. Schneiden Sie ein Probeblech aus Restmaterial in der geplanten Dicke und einer repräsentativen Breite. Markieren Sie die Walzrichtung und – falls vorhanden – nutzen Sie den Hinterwalzen-Indikator für Wiederholungen. Ziel der Probe: herausfinden, welche Zustellung welchen Radius ergibt, bevor das teure Sichtblech läuft. Kapazitätsgrenze überschritten merken Sie an schwergängiger Kurbel, sichtbarer Walzenbiegung oder bleibenden Kantenverletzungen – dann abbrechen. Aluminium kratzt leicht: saubere Walzen, Schutzfolie wo sinnvoll, und keine Stahlspäne auf den Walzen. Weicher Stahl verzeiht mehr; Edelstahl nur innerhalb der genannten Spec. Notieren Sie Zustellung, Durchläufe und gemessenen Durchmesser. Beim Sichtblech starten Sie konservativ unter dem Probeergebnis.
BOKA BOKA SR-12 305×1,5 mm

Alternative

BOKA BOKA SR-12 305×1,5 mm
7,0/10∼ 459,00 €

Walzen, Zustellung und Vorbiegen

Bei asymmetrischen Dreiwalzen bleibt an den Enden oft eine Flachstelle, wenn Sie nur durchwalzen. Das ist Verfahrensmerkmal, kein automatischer Defekt. Professionelle Abläufe sehen vor: Material einlegen, Ränder vorbiegen, anschließend den Zylinder runden, dann entnehmen. Vorbiegen heißt: Enden mit angepasster Zustellung so anformen, dass sie in den späteren Radius übergehen – je nach Bauart mit oder ohne Wenden des Blechs. Stellen Sie die Hinter- oder Hilfswalze in kleinen Schritten zu. Große Sprünge erzeugen Knicke statt stetiger Krümmung. Fahren Sie das Blech mehrfach durch, messen Sie den Radius oder den Durchmesser, und erhöhen Sie die Zustellung erst, wenn der Verlauf gleichmäßig ist. Maschinen mit Skala oder Indikator an der Hinterwalze erleichtern das Wiederholen. Ring-Rollenbieger ersetzen diesen Ablauf nicht: Sie sind für Flach- und Rundstahlringe gebaut, nicht für Tafeln. Kaufreihenfolge und Typentrennung stehen in der Rundbiegemaschine Kaufberatung. Ein konkretes Beispiel: 1-mm-Alublech, 280 mm Breite, Ziel-Rohrstutzen – Probe, Vorbiegen beider Enden, Mittelteil in zwei bis drei Durchläufen runden, Oberwalze zur Entnahme schwenken sofern vorhanden.

Runden, messen und entnehmen

Wenn die Enden vorgeformt sind, walzen Sie den Mittelteil auf den Zielradius. Prüfen Sie zwischendurch auf Gleichmäßigkeit über die Breite – einseitige Zustellung oder verschmutzte Walzen erzeugen Konizität. Für geschlossene Zylinder müssen die Stoßkanten zusammenpassen; plan parallel schneiden spart Schleifarbeit. Zur Entnahme brauchen viele Dreiwalzen eine ausschwenkbare oder entnehmbare Oberwalze – sonst steckt der geschlossene Zylinder fest. Fehlt diese Funktion im Listing, planen Sie offene Bögen oder eine Entnahmestrategie vor dem Kauf. Nach der Arbeit Walzen reinigen und trocken lagern; Feuchtigkeit und Späne sind die stillen Radius-Killer beim nächsten Job. Wann Profi oder Lohn: druckführende Teile, enge Serientoleranzen, dicke Edelstahltafeln, große Nutzlängen und Konen mit Anspruch. Dann spart die Hobbywalze keine Zeit.

Typische Fehler

Häufig: Flachstelle der Maschine anlasten, obwohl nicht vorgebogen wurde. Häufig: lose Aufstellung. Häufig: Edelstahl an der Weichstahlgrenze. Häufig: Abkantbank-Workarounds als Rundbiegen verkaufen – das ergibt Facetten, keinen stetigen Radius. Häufig: Handschuhe am Einzug und Gewalt bei Blockade. Gegenmittel: Probeblech, kleine Schritte, feste Schrauben, Spec ernst nehmen. Wenn trotz korrektem Ablauf der Radius einseitig bleibt, prüfen Sie parallele Walzenstellung, Verschmutzung und ob das Blech mittig eingezogen wurde. Erst danach die Maschine verdächtigen. Viele „Defekte“ sind Einlegefehler – und viele echte Defekte (Lagerspiel) zeigen sich schon am Probeblech.

Fazit: Probe, Vorbiegen, kleine Schritte

Wenn die Maschine fest steht und die Spec zum Blech passt, entscheiden Vorbiegen und kleine Zustellungen über den Radius. Ohne Probeblech und ohne Entnahmestrategie für geschlossene Zylinder bleibt Ausschuss planbar. Die Modellübersicht bleibt auf der Hauptseite; diese Seite bleibt beim Handgriff an der Kurbel.

Häufige Fragen

Warum bleibt am Blechende eine Flachstelle?
Weil Dreiwalzen die Enden ohne Vorbiegen nicht voll in den Radius holen. Vorbiegen oder akzeptierte gerade Endzonen – nicht sofort größere Maschine kaufen.
Wie stark soll ich zustellen?
In kleinen Schritten, mit Zwischenmessung. Lieber drei Durchläufe als ein aggressiver Knick. Indikator oder Skala nutzen, wenn vorhanden.
Wie fest muss die Maschine stehen?
Werktischverschraubung oder vorgesehener schwerer Schraubstock. Wackelt der Untergrund, wackelt der Radius.
Kann ich Aluminium ohne Kratzer walzen?
Saubere Walzen, Schutz wo sinnvoll, keine Fremdspäne. Harte Stahlgrate auf der Walze übertragen sich sofort auf Alu.
Wann ist die Kapazität überschritten?
Schwere Kurbel, sichtbare Verformung der Walzenpartie, Risse oder bleibende Kantenverletzungen – sofort stoppen.
Wie entnehme ich einen geschlossenen Zylinder?
Über ausschwenkbare oder entnehmbare Oberwalze, falls vorhanden. Sonst offenen Bogen planen oder anderes Verfahren wählen.
Darf ich Handschuhe am Einzug tragen?
Am Walzeneinlauf nein – Einzugsgefahr. Schutzhandschuhe nur abseits der laufenden Walzen, etwa beim Entgraten.
Was, wenn ich eigentlich eine Kante brauche?
Dann Abkantbank, nicht Slip-Roll. Die Verfahrensgrenze steht auf der VS-Seite; Modelle bleiben im Vergleich.

Weiterführende Seiten

Quellenverzeichnis

Fachquellen aus dem Research-Digest; zuletzt abgerufen am 23.09.2026.

  1. Prinzing 3-Walzen-Rundbiegemaschine (abgerufen am 23.09.2026)
  2. Prinzing RM-Prospekt (PDF) (abgerufen am 23.09.2026)
  3. Hezinger Glossar Rundbiegetechnik (abgerufen am 23.09.2026)
  4. GEMTEC Rundbiegen von Blechen (abgerufen am 23.09.2026)
  5. DGUV Infoblatt Rollwalzmaschinen (PDF) (abgerufen am 23.09.2026)
  6. WEKA EN ISO 12100 (abgerufen am 23.09.2026)
  7. Blechpartner manuelle 3-Walzen RM (abgerufen am 23.09.2026)