Unabhängiger Vergleich, ggf. Vergütung durch Shop-Links. Mehr Infos

Blindnieten setzen: Loch, Mundstück, Sollbruch

Aktualisiert: September 2026

Die Niete sitzt, der Kopf sieht rund aus, zwei Bleche klaffen trotzdem. Blindnieten setzen scheitert selten an „zu wenig Kraft am Griff“, sondern an Bohrung, Klemmbereich oder einem Mundstück, das nicht zum Dorn gehört. Die [Blindnieten-Übersicht](/hub/werkzeugzubehoer/blindnieten) zeigt, welche Packungen eine Zange voraussetzen – alle im Vergleich tun das. Hier ist der Ablauf, nicht die Längentabelle.

Die Niete sitzt, der Kopf sieht rund aus, zwei Bleche klaffen trotzdem. Blindnieten setzen scheitert selten an „zu wenig Kraft am Griff“, sondern an Bohrung, Klemmbereich oder einem Mundstück, das nicht zum Dorn gehört.

Unsere Top-Empfehlungen

Inhalt

Ablauf in drei Schritten

Zuerst liegen die Werkstücke plan aufeinander, das Loch ist gebohrt, der Nietschaft steckt durch beide Lagen, der Setzkopf liegt außen am Blech. Die Zange greift den Dorn, das Mundstück sitzt auf dem Nietkopf. Mit jedem Hub zieht der Dorn den Schließkopf auf der Blindseite auf, bis die Sollbruchstelle reißt. Der Restdorn fällt heraus oder bleibt als kurzer Stift in der Hülse – je nach Niet, nicht je nach „gut oder schlecht“. Der Sollbruch ist der vorgesehene Endpunkt, kein Defekt. In Reviews zu Mix-Sets heißt es wiederholt, der Dorn reiße an der richtigen Stelle, sobald die Länge zum Blech passt. Reißt er zu früh, war die Klemmung zu dick, das Loch zu weit oder der Niet zu weich. Reißt er gar nicht, fehlt Hub, das Mundstück rutscht oder die Zange ist für Stahl/A2 zu schwach. Ein Beispiel: 3,2-mm-Alu in zwei Blechen 0,8 mm, Handzange mit passendem Einsatz. Nach zwei bis drei Hüben knackt der Dorn, der Schließkopf liegt als Wulst auf der Rückseite, die Bleche spaltfrei. Dieselbe Zange an 4,8 mm mit zu kurzem Schaft erzeugt einen Halbwulst und einen lockeren Kopf. Die Länge wählen Sie vorher über den Klemmbereich, beschrieben unter Größe, Länge, Klemmbereich. Zwischen den Hüben die Zange neu ansetzen, Bleche nicht auseinanderhebeln.

Loch und Mundstück

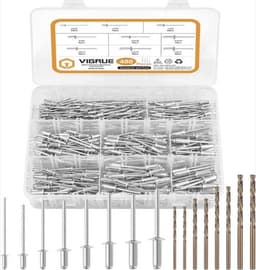
Für offene Standardnieten gilt als Faust die Bohrung Nenndurchmesser plus 0,1 mm: 4,0 mm Niet, 4,1 mm Bohrer. Manche Tabellen nennen 4,1–4,2 mm. Sonderniete und geschlossene A2 können andere Löcher verlangen; die Mix-Box im Heimwerkerkarton ist davon nicht pauschal betroffen. Zu klein: der Schaft geht nicht durch, Sie weiten und ovalisieren. Zu groß: der Setzkopf zieht ins Loch, besonders bei weichem Alu. Die beigelegten HSS-Bohrer in Mix-Sets sind oft 0,1 mm über dem Schaft gedacht. Reviews beschreiben sie als stumpf, eiernd oder brüchig; in dünnem Blech wird Bruch als Gefahr genannt. Ein eigener, runder Bohrer in der Ständerbohrmaschine schlägt die Beilage. Handbohrer ohne Führung macht das Loch schnell konisch – dann hält später kein Schließkopf die Klaffung. Mundstück: Es muss den Dorndurchmesser führen, nicht den Nietschaft. Falsches Mundstück quetscht den Kopf oder rutscht seitlich ab. Mini-Zangen mit einem Universalmund schaffen 3,2 mm Alu, 4,8 mm Stahl oft nicht. Stahlhülsen und A2 brauchen spürbar mehr Kraft als Alu/Stahl-Massenware. Die Zange kaufen Sie zum Niet, nicht das Niet zur schwächsten Zange im Keller. Weiche Werkstoffe brauchen eine Unterlegscheibe unter dem Setzkopf, sonst zieht der Kopf durch.

Typische Fehlerbilder

Loch zu groß oder Blech zu weich: Der Setzkopf verschwindet in der Bohrung, die Verbindung hat Spiel. Gegenmittel sind Großflansch, Scheibe, kleineres Loch, festeres Blech – nicht fester drücken. Loch zu klein: der Schaft klemmt, Sie hämmern, die Hülse sitzt schief, der Schließkopf wird einseitig. Niet zu kurz: Der Schließkopf hat kein Material, die Bleche liegen nicht aufeinander, der Dorn reißt trotzdem. Niet zu lang: überstehender Schaft, unvollständiger Bruch, Zange greift die Zugstange schlecht. Mix-Reviews, die „alle etwas kurz“ oder „Kopf hält nicht gegen Baumarkt-Niete“ nennen, beschreiben oft genau dieses Längen- und Härteproblem, nicht eine falsche Grifftechnik. Klaffende Werkstücke: Spannen, Schraubzwinge, dann setzen. Wer die Zange als Zwinge missbraucht, bildet den Wulst zwischen den Blechen. Ungleiche Metalle plus Feuchte: später Korrosion am Bruch – das ist kein Setzfehler des heutigen Nachmittags, aber ein Grund, die Werkstoffwahl vorher zu klären. Profi-Grenze: tragende Geländer, Druckbehälter, definierte Vorspannung. Dort Setzgerät mit Wegkontrolle, genormte Niete, kein Hobby-Mix. Packungslogik, wenn die Länge im Mix fehlt, steht unter Blindnieten-Sets.

Sicherheit und Checkliste

Der Restdorn kann wegspringen. Augenschutz ist keine Übertreibung, sobald Sie über Kopf oder nah am Gesicht setzen. Die Schließkopfseite darf nicht gegen Kabel, Dichtung oder Finger zeigen: dort entsteht der Wulst, und dort ist kein Platz für Haut. Bohrerbruch in dünnem Blech ist in Reviews als konkretes Risiko beschrieben. Kurzer Bohrer, geringe Drehzahl, Blech unterstützen, nicht mit Druck nachgeben, wenn die Schneide hackt. Entgraten, bevor der Niet durch soll – der Grat hebt die Lagen auseinander. Nach dem Setzen: Schließkopf ansehen, Setzkopf rund und anliegend, Bleche ohne Spalt, kein Drehspiel. Sitzt etwas locker, nicht denselben Niet nachziehen – herausbohren und mit korrekter Länge neu setzen. Checkliste: Bleche gespannt, Loch +0,1 mm und rund, Mundstück = Dorn, Länge im Klemmfenster, Augenschutz, ein Probekopf auf Restblech, erst dann die Sichtreihe.

Häufige Fragen

Wie groß bohren?
Bei offenen Standardnieten Nenndurchmesser plus etwa 0,1 mm, also 4,0 → 4,1 mm, sofern kein Datenblatt abweicht. Nicht nach „M3“ auf der Box raten.
Muss der Dorn abbrechen?
Ja, an der Sollbruchstelle, wenn die Klemmung stimmt. Frühbruch oder kein Bruch sind Hinweise auf Länge, Loch oder zu schwache Zange, nicht auf „fast fertig“.
Welches Mundstück?
Das Mundstück führt den Dorn. Falsche Größe quetscht den Kopf oder rutscht. Vor dem ersten Niet am Restblech prüfen, nicht am Sichtteil.
Die Werkstücke klaffen – was tun?
Spannen, bis die Lagen plan liegen, dann setzen. Die Zange schließt den Niet, sie ersetzt keine Schraubzwinge.
Der Kopf zieht durch – Ursache?
Loch zu weit, Blech zu weich, Flansch zu klein oder Niet zu weich. Großflansch oder Scheibe, nicht mehr Hub.
Weiches Holz oder Kunststoff?
Nur mit Unterlegscheibe unter dem Setzkopf und realistischer Erwartung an die Haltekraft. Blindniete sind Blechverbinder.
Reicht die Mini-Zange für 4,8 mm Stahl?
Oft nein. Alu 3,2–4,0 mm ja, 4,8 mm Stahl und A2 brauchen eine Zange mit Reserve. Consumer-Mini-Geräte bleiben am Dorn stehen.

Weiterführende Seiten

Quellenverzeichnis

Fachquellen aus dem Research-Digest; zuletzt abgerufen am 23.09.2026.

  1. DIN EN ISO 15977 – offene AlA/St-Flachköpfe (abgerufen am 23.09.2026)
  2. DIN EN ISO 14589 – Prüfverfahren Zug/Scher (abgerufen am 23.09.2026)
  3. ISO 15983 – offene A2/A2 (abgerufen am 23.09.2026)
  4. GESIPA: Länge von Blindnieten berechnen (abgerufen am 23.09.2026)
  5. GESIPA Blindniete – Aufbau, Materialien, Köpfe (abgerufen am 23.09.2026)
  6. HONSEL: Technische Erläuterungen Blindniete (abgerufen am 23.09.2026)
  7. Bohrlochtabelle Blindniettechnik (abgerufen am 23.09.2026)
  8. Würth ISO 15977-L Flachkopf Aluminium/Stahl (abgerufen am 23.09.2026)