Unabhängiger Vergleich, ggf. Vergütung durch Shop-Links. Mehr Infos

PA6-CF Filament: steif drucken, Abrieb und Feuchte einplanen

Aktualisiert: Oktober 2026

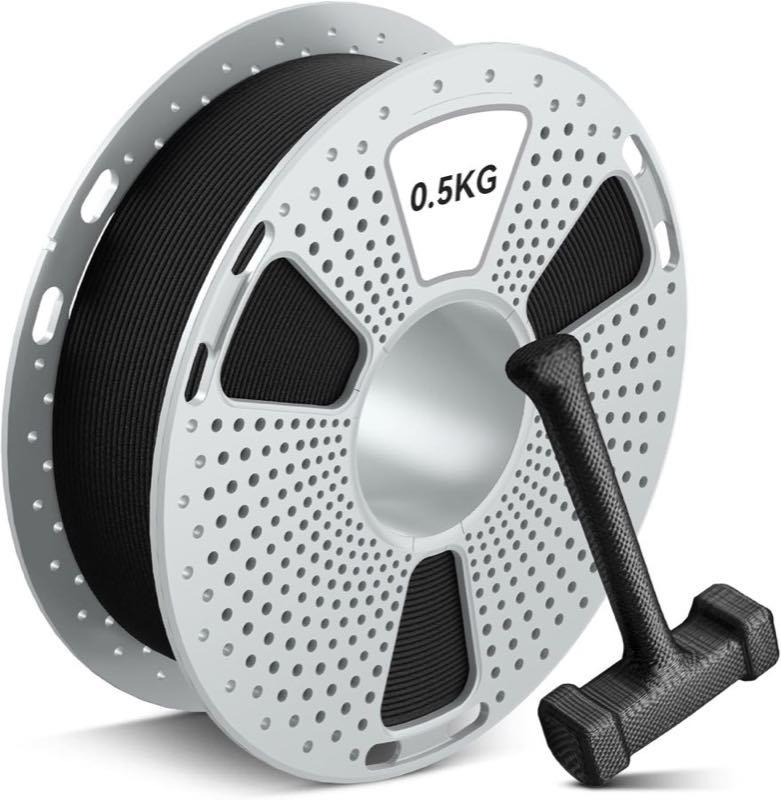
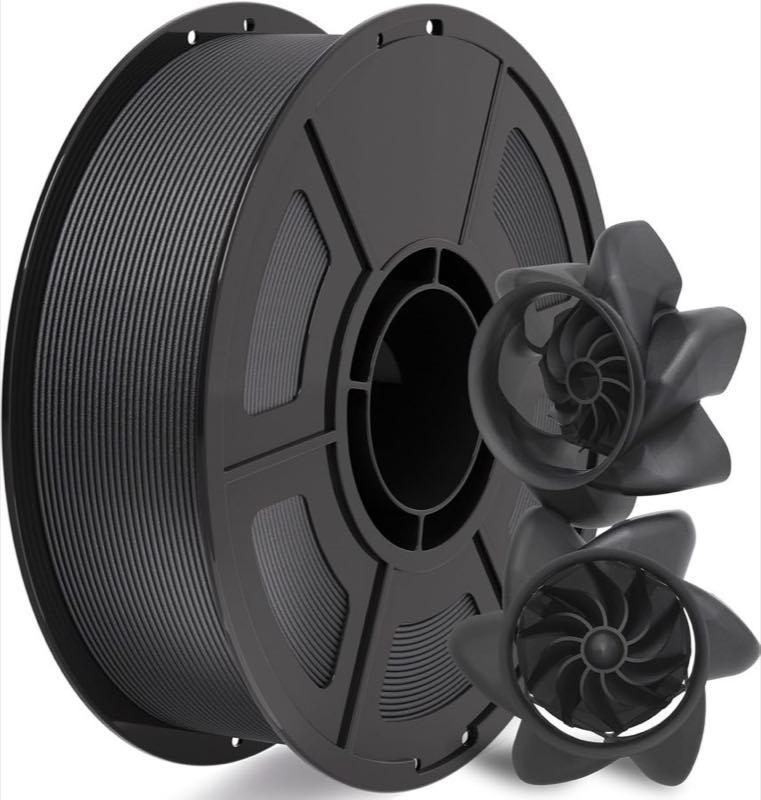
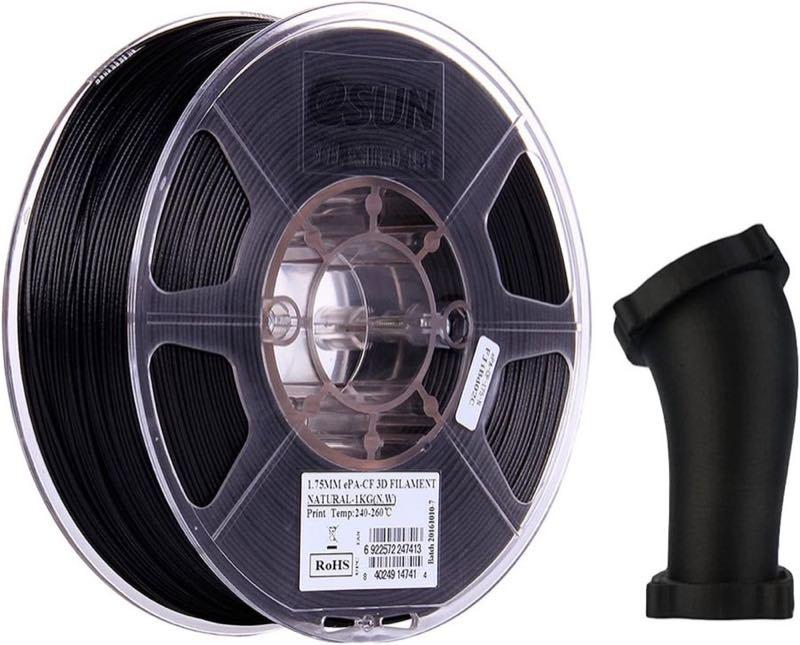
Eine Montagelehre soll sich unter Last kaum bewegen, also landet PA6-CF Filament im Warenkorb. Beim ersten Druck läuft die Kohlefaser dann durch eine Messingdüse, während die geöffnete Spule neben dem Drucker steht. Beides untergräbt den Vorteil des Materials: Die Faser schleift den Förderweg, und die PA6-Matrix nimmt Wasser auf. PA6-CF eignet sich für steife Vorrichtungen, Halter und belastete Funktionsteile, verlangt aber passende Hardware und einen kontrollierten Materialzustand. Auf der [Hauptseite Nylon-Filament](/hub/druckerzubehoer/nylon-filament) stehen SUNLU, IEMAI und eSUN als CF-Optionen nebeneinander. Entscheidend ist nicht nur, welche Spule trocken die höchsten Claims trägt, sondern wie das gedruckte Teil später gelagert und belastet wird.

Eine Montagelehre soll sich unter Last kaum bewegen, also landet PA6-CF Filament im Warenkorb. Beim ersten Druck läuft die Kohlefaser dann durch eine Messingdüse, während die geöffnete Spule neben dem Drucker steht.

Unsere Top-Empfehlungen

Inhalt

Was Kohlefaser am PA6 verändert

Kurze Kohlefasern erhöhen typischerweise die Steifigkeit, reduzieren das Schwinden in der Druckebene und geben der Oberfläche ein mattes technisches Erscheinungsbild. Das hilft bei Lehren, Aufnahmen und Vorrichtungen, deren Geometrie unter Last stabil bleiben soll. Es bedeutet nicht, dass das Bauteil in jeder Richtung metallfest wird. FDM-Teile behalten eine schwächere Z-Richtung, und Faserfüllung kann die Schichtbindung je nach Prozess sogar kritischer machen. Die PA6-Matrix bleibt hygroskopisch. Trockenes PA6-CF kann sehr steif wirken, nach der Aufnahme von Luftfeuchtigkeit aber deutlich nachgiebiger werden. In einem veröffentlichten Vergleich von CNC Kitchen fiel die Festigkeit des untersuchten PA6-CF nach Konditionierung auf etwa 56 Prozent des trockenen Werts; diese Richtung ist relevant, die Zahl darf jedoch nicht pauschal auf SUNLU, IEMAI oder eSUN übertragen werden. Planen Sie ein Teil für eine feuchte Werkstatt, muss der konditionierte Zustand zählen, nicht nur der frische Druck aus der Trockenbox. Wenn Feuchte und Maßhaltigkeit die Anwendung bestimmen, ist PA12-CF trotz höherem Materialaufwand häufig die passendere Basis. Die Unterschiede erläutert PA6 oder PA12. Kohlefaser ist eine gezielte Steifigkeitsoption, keine automatische Qualitätsstufe.

Gehärtete Düse und sinnvoller Durchmesser

Messing ist weich und wird durch Kohlefasern abgetragen. Schon bevor die Düse sichtbar beschädigt wirkt, kann ihre Öffnung größer werden. Eine gehärtete Stahldüse oder Wolframkarbid ist deshalb keine Komfortoption, sondern Teil der Prozesskette. eSUN nennt alternativ Rubin; IEMAI fordert gehärteten Stahl oder Wolframkarbid ausdrücklich. Mit 0,6 mm sinkt das Verstopfungsrisiko; sehr kleine Düsen sind für typische PA-CF-Mischungen ungeeignet. Abrieb endet nicht an der Düsenspitze: auch Extruderzahnräder und enge Führungen zählen. Eine temperaturfeste Rolle gibt keine Freigabe für den gesamten Pfad. Stahldüsen leiten Wärme anders als Messing. Übernehmen Sie daher nicht blind die Temperatur eines Messingprofils, sondern starten Sie im Fenster des Filamentherstellers und prüfen Sie Schichthaftung sowie Oberfläche. SUNLU nennt 270–280 °C, IEMAI 250–280 °C und empfiehlt 260 °C. Das Hotend muss den Wert dauerhaft sicher vertragen.

SUNLU, IEMAI und eSUN im direkten Profilvergleich

SUNLU PA6-CF dokumentiert die Verarbeitung am vollständigsten. Die 500-Gramm-Spule enthält laut Listing 20 Prozent Kohlefaser, verlangt eine verschleißfeste Düse und nennt 270–280 °C Düse sowie 50–70 °C Bett. Für die Trocknung stehen 80 °C über 24 Stunden oder 110 °C über vier Stunden. Die 4,6 Sterne aus 102 Bewertungen liefern eine brauchbare Praxisbasis. Die halbe Spule macht den Kilopreis höher, als der Warenkorb vermuten lässt. IEMAI liefert ein Kilogramm PA6-CF und nennt gehärteten Stahl oder Wolframkarbid. Das Fenster von 250–280 °C und die Toleranz von ±0,02 mm sind klare Pluspunkte. Die 4,3 Sterne aus 447 Bewertungen sehen stärker aus, als sie für dieses Material sind: Sichtbare Texte nennen auch Carbon-PETG, Carbon-ASA und PC-CF. Der Pool ist damit kein produktscharfer PA6-CF-Test. Zusätzlich fehlt eine konkrete Trocknungsdauer, und Randnotizen beschreiben das Filament auf der Rolle als spröde. eSUN PA-CF ist eine Kilogrammspule mit 20 Prozent Kohlefaser. Das Listing verlangt Trocknung und nennt gehärteten Stahl oder Rubin. Preis, Düsenfenster und Bettfenster fehlen, die 2.420 Bewertungen sind mit anderen eSUN-Sorten geteilt. Angaben zu 120 °C und UL94-V2 ersetzen weder gleiche Prüfbedingungen noch ein Druckprofil. SUNLU bleibt die dokumentierte 500-Gramm-Option, IEMAI die mengenstärkere Spule mit eigenem Feuchtemanagement, eSUN verlangt vor dem Kauf zusätzliche Daten.

Feuchte, Trocknung und Glühen auseinanderhalten

Trocknen entfernt Wasser aus dem Filament vor oder während des Drucks. Glühen behandelt das fertige Bauteil thermisch und kann Kristallinität, Wärmeverhalten, Maße und Verzug verändern. Diese Schritte sind nicht austauschbar. Ein feuchtes Filament wird durch späteres Glühen nicht zu einem sauber extrudierten Ausgangsmaterial. Umgekehrt muss ein trocken gedrucktes Teil nicht automatisch geglüht werden. SUNLU nennt für das fertige Material ein Glühfenster von 80–130 °C über fünf bis zwölf Stunden. Ohne definierte Geometrie und Messung sollten Sie dabei Schrumpfung oder Verzug einkalkulieren. Drucken Sie vor einem maßkritischen Serienteil Probekörper mit denselben Wandstärken und messen Sie vor sowie nach der Behandlung. Ein Herstellerclaim zur Wärmeformbeständigkeit ist keine Garantie, dass Ihre Lehre nach einem beliebigen Glühzyklus maßhaltig bleibt. Für die Lagerung gilt: Nach dem Trocknen direkt aus einer Trockenbox drucken oder die offene Zeit kurz halten. Verschließen Sie die Spule anschließend mit Trockenmittel. Details zu Symptomen, Bett und erstem Testdruck stehen unter Nylon-Filament drucken.

Häufige Fragen

Reicht eine Messingdüse für eine Probespule?
Sie kann kurzfristig Material extrudieren, wird aber durch Kohlefaser abgetragen. Dadurch ist selbst ein erfolgreicher Test schwer reproduzierbar und kann das nächste Profil verfälschen. Beginnen Sie direkt mit einer verschleißfesten Düse.
Sind 0,4 oder 0,6 mm besser?
0,6 mm ist für fasergefüllte Filamente die robustere erste Wahl, weil die Öffnung weniger leicht verstopft. 0,4 mm kann funktionieren, wenn der Hersteller es freigibt. Sehr kleine Düsen sind für typische PA6-CF-Mischungen ungeeignet.
Kann PA6-CF durch ein AMS laufen?
Nur mit ausdrücklicher Freigabe für Material und System. Bambu schließt eigenes PA6-CF für die AMS-Serie aus; das ist kein universelles Urteil über jede Marke, zeigt aber die Risiken durch Abrieb und Sprödigkeit. Eine AMS-fähige PC-Spule bei ungefülltem YXPOLYER-PA gilt nicht für diese CF-Produkte.
Warum wird mein Bauteil nach einigen Tagen weicher?
PA6 nimmt Feuchtigkeit aus der Luft auf. Dadurch können Modul und Festigkeit sinken, während die Zähigkeit steigt. Bewerten Sie das Teil im späteren Einsatzklima und schützen Sie es gegebenenfalls konstruktiv oder wählen Sie eine weniger feuchteempfindliche Basis.
Ist PA6-GF dasselbe wie PA6-CF?
Nein. Beide enthalten Fasern und sind abrasiv, Glas- und Kohlefaser verändern Eigenschaften aber unterschiedlich. Polymaker und TINMORRY sind GF-Optionen im Vergleich. Profile und Claims lassen sich nicht ohne Weiteres von CF übertragen.
Beweist ein Claim von 209 °C die Einsatztemperatur?
Nein. Ohne Norm, Last, Probenzustand und Konditionierung ist die Zahl nicht mit anderen Wärmeangaben vergleichbar. Sie darf weder als Düsentemperatur noch als sichere Dauereinsatztemperatur des eigenen FDM-Teils gelesen werden.

Weiterführende Seiten

Quellenverzeichnis

Fachquellen zu Nylon-Filament; zuletzt abgerufen am 10.10.2026.

  1. TRGS 900, ε-Caprolactam (abgerufen am 10.10.2026)
  2. DGUV/IFA, Emissionen aus 3D-Tischdruckern (2020) (abgerufen am 10.10.2026)
  3. BfR-Mitteilung 050/2020 (abgerufen am 10.10.2026)
  4. Verordnung (EU) Nr. 10/2011 (abgerufen am 10.10.2026)
  5. eSUN ePA TDS V4.0 (abgerufen am 10.10.2026)
  6. Polymaker Fiberon PA6-GF25 TDS (abgerufen am 10.10.2026)
  7. Bambu PA6-CF TDS (abgerufen am 10.10.2026)
  8. CNC Kitchen, PA6-CF vs PA12-CF (abgerufen am 10.10.2026)