Unabhängiger Vergleich, ggf. Vergütung durch Shop-Links. Mehr Infos

Plasmaschneider kaufen: erst Netz und Luft, dann die Millimeter

Aktualisiert: September 2026

Sie haben ein Blech auf dem Tisch – Karosserielasche, Edelstahlwinkel oder verzinktes Lüftungsprofil – und der Karton verspricht 16 oder 18 Millimeter. Bevor Sie einen Plasmaschneider kaufen, trennen Sie saubere Schnittdicke vom Trennschnitt, 230 Volt von der Hoffnung auf den Haushaltsschutzautomaten und den Kompressor vom Gerät im Karton. Die Amperezahl auf der Front ist die letzte, nicht die erste Zahl. Im [Plasmaschneider Vergleich](/hub/schneidewerkzeuge/plasmaschneider) stehen die Listings; hier die Reihenfolge, in der Sie entscheiden, ohne Marketing-Millimeter wörtlich zu nehmen.

Sie haben ein Blech auf dem Tisch – Karosserielasche, Edelstahlwinkel oder verzinktes Lüftungsprofil – und der Karton verspricht 16 oder 18 Millimeter.

Unsere Top-Empfehlungen

Inhalt

Saubere Dicke und Trennschnitt

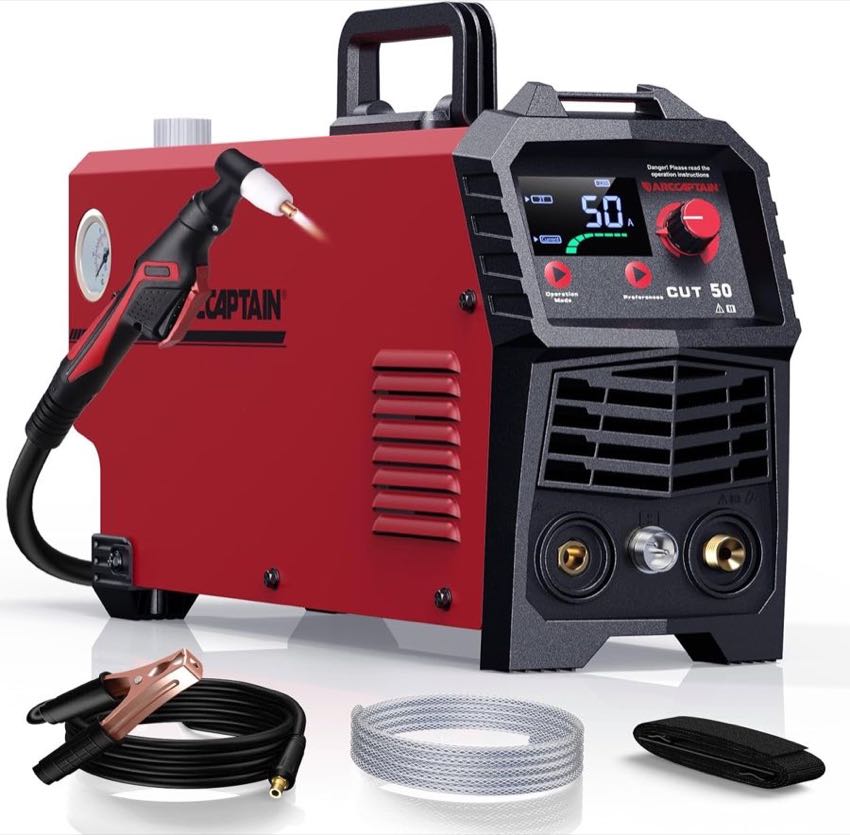
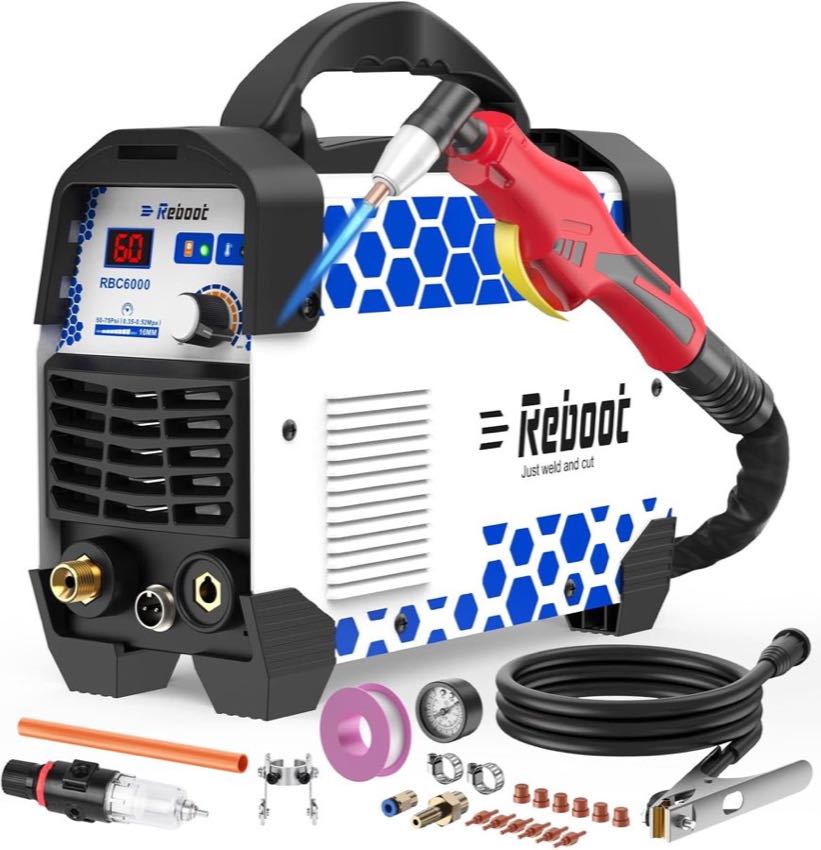
Hersteller trennen oft „clean cut“ und maximale Durchtrennung. Sauber heißt: die Fuge ist so gerade und gratarm, dass Sie danach schweißen oder kanten können. Trennen heißt: das Blech fällt irgendwann durch, oft mit Schlacke, konischer Fuge und einem zweiten Arbeitsgang. Faustregeln aus Fach- und Händlertexten – nicht aus einem Labor dieses Sets – liegen bei 30–40 A grob bei 8–12 mm sauber und bei 50 A grob bei 15–20 mm; 80–100 A gehören häufig schon in die 400-V-Klasse. Im Amazon-Batch stehen die sauberen Listing-Werte typisch bei 10–12 mm, die Maxima bei 14–18 mm, einmal 25 mm im Titel. Das sind Claims, keine Schnittprotokolle. Der 50-A-Cutter nennt 10 mm sauber und 18 mm maximal. In den Review-Stimmen taucht Stahl um 10 mm nach Übung auf – und parallel die Klage, 8–10 mm würden nicht so, wie beworben. Der 60-A-Kontakt-Einstieg nennt 12 mm sauber / 16 mm max. Wenn Ihr Job 8 mm unlegierter Stahl mit anschließender Naht ist, kaufen Sie nach der sauberen Spalte. Dicke und Kantqualität zuerst, dann die Stromklasse. Aluminium und Edelstahl brauchen Plasma statt Autogen.

230 V, Einschaltdauer, Limited Duty

Privat und kleine Werkstatt hängen in diesem Set an einphasig 230 V, oft an einer 16-A-Absicherung. DIN EN IEC 60974-6 beschreibt bewusst begrenzte Einschaltdauer für Laiengeräte. 60 % ED bei Nennstrom bedeutet: in einem Zehn-Minuten-Fenster sechs Minuten Last, vier Minuten Pause – sofern der Hersteller genau so misst; das prüfen Sie im Handbuch, nicht in der Produktüberschrift. Zwei Geräte im Batch nennen 25 % ED; das ist ehrlicher für Pausen als ein nacktes „60 A“ ohne Zeitangabe. Beim 50-A-Gerät fliegt der 16-A-Automat bei voll aufgedrehtem Strom, bei 45 A nicht. Kompressor und Cutter an demselben Automaten sind ein Klassiker, der den Schutz auslöst. Schuko reicht also nicht „immer“: Leitungslänge, Querschnitt und der Anlauf des Kompressors zählen mit. Limited Duty heißt: Serienplatten bei Nennstrom sind die falsche Erwartung an ein 6-kg-Paket. Die Übersicht der Cluster ordnet die zehn ASINs, ohne eine Labornote zu erfinden.

Zündung und Kombi statt nur Ampere

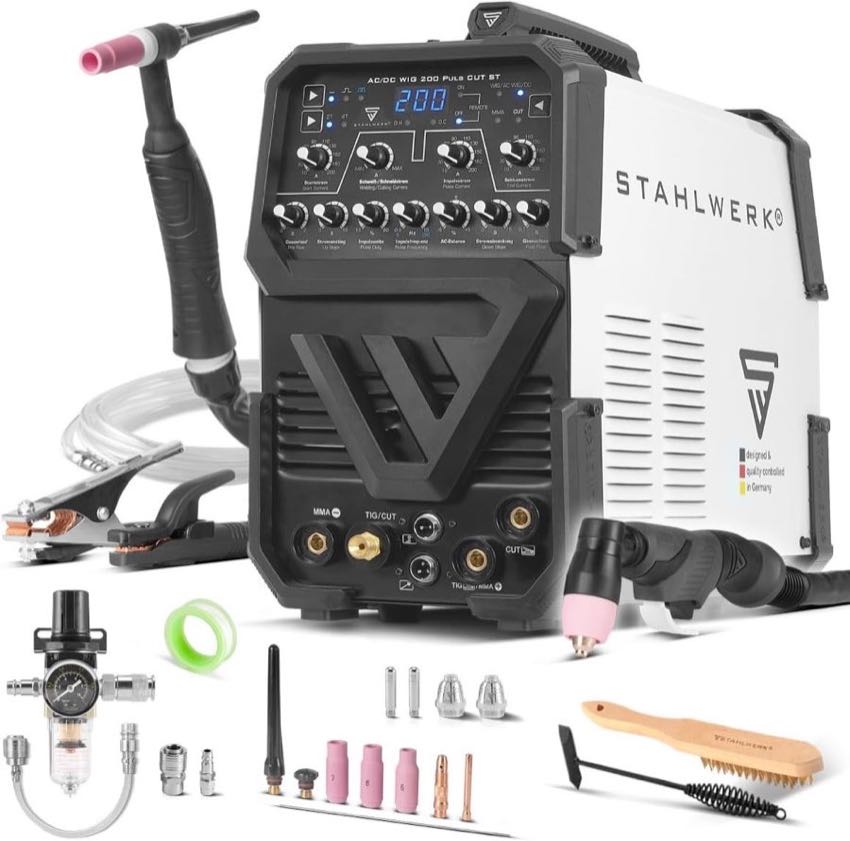
Kontaktzündung piekst die Düse aufs Blech; das ist einfach und oft HF-arm, hält aber schlecht auf Gitter, Rostnestern und Lochblech. HF- und Pilotbogen zünden berührungslos – lackierte Kotflügel, Träger mit Zunder, Alukanten. Nicht-HF-Pilot (Blow-Back) ist die CNC-nähere Variante, weil Hochfrequenz Steuerungen stören kann. Keine der Startarten erzeugt „mehr Ampere“. Sie kaufen Startverhalten und EMV, nicht Millimeter. Die 3-in-1-Falle sitzt daneben. Ein WIG/MMA-Kombi mit CUT 45 A im selben Gehäuse schneidet nicht wie ein 50- oder 60-A-Cutter. Im Set wiegt das Kombi rund 16 kg; Reviewmasse liegt auf dem Schweißen, Plasma oft ungetestet oder nach Kompressor-Korrektur bei 2–3 mm bis etwa 10 mm. Wenn Sie Aluminium wigschnweißen und selten ein Blech auftrennen, kann der Zusatz reichen. Wenn Schneiden der Job ist, kaufen Sie den Cutter.

Budget: Gerät, Luft, PSA – nicht nur der Karton

Einstieg im Amazon-Fenster liegt grob bei 100–250 € für 40–60 A, die Mitte bei besserer ED, Display und HF/Pilot. Der Kartonpreis ist der kleinere Posten, sobald Kompressor, Filter, Schlauch, Verschleißdüsen und PSA dazukommen. Ein 24-Liter-Nagler liefert selten 110–180 l/min trockene Luft bei 4–6 bar, wie Ratgeber als Faustregel nennen; das Handbuch schlägt die Faustregel. TRGS 528 stuft Plasmaschneiden als thermisches Schneiden mit sehr hoher partikelförmiger Emission ein; nitrose Gase bei Druckluft, Ozon an Aluminium. Lichtbogen-PSA ist nicht 1:1 Autogen-Leder. Enge Räume und Chromat-/Asbestverdacht: Profi. Die Luftkette steht unter Kompressor für Plasmaschneider.

Fazit: Millimeter und Netz vor dem Schild

Wenn Ihr Werkstoff Aluminium oder Edelstahl ist oder Blech unter grob 15–20 mm sauber fallen soll, bleiben Sie bei Plasma. Wenn unlegierter Stahl jenseits von etwa 30–40 mm die Regel ist und Autogen schon in der Ecke steht, lesen Sie zuerst Plasmaschneider vs. Autogen. Erst wenn Netz, Luft und saubere Millimeter klar sind, lohnt der Blick auf Cluster und Preis.

Häufige Fragen

Welche Dicke schafft 50 A wirklich sauber?
Listing im Set: oft 10 mm sauber, 18 mm maximal. Review-Stimmen: Blech und Stahl um 10 mm nach Übung, zugleich Zweifel an der Werbedicke. Faustregel 15–20 mm ist Händlertext, kein Messprotokoll dieses Geräts.
Reicht eine Schuko-Steckdose 16 A?
Für viele 230-V-Handgeräte ist das der vorgesehene Anschluss, nicht die Garantie. Reviews beschreiben fliegende Automaten bei Nennstrom und bei Cutter plus Kompressor am selben Kreis. Leitung, Absicherung und ED prüfen.
Kontaktzündung oder Pilot/HF?
Kontakt ist einfach und günstig, schwach auf Gitter und Lochblech. Pilot und HF starten berührungslos auf Lack und Rost, HF kann Elektronik stören. Nicht-HF-Pilot ist die CNC-nähere Ausnahme im Set.
Ist ein 3-in-1 mit CUT genug Plasma?
Als Zusatz für dünnes Blech neben WIG/MMA ja, als Ersatz für einen 50–60-A-Cutter nein. CUT 45 A und Reviewlage auf dem Schweißen sind ein anderes Produkt.
Was zählt mehr: Ampere oder Einschaltdauer?
Für einzelne Zuschnitte die saubere mm-Klasse. Für mehrere Meter am Stück die ED und der Netzanschluss. 25 % ED bei Nennstrom erzwingt Pausen, auch wenn 60 A auf dem Schild stehen.
Wohin mit dem Budget – Gerät, Kompressor oder Schutz?
Oft Kompressor plus Filter zuerst, dann Cutter in der passenden Zünd- und mm-Klasse, dann Absaugung/PSA. Ein billiger Cutter an nasser Hungerloft schneidet schlechter als ein mittleres Gerät an trockener Luft.
Wann Autogen statt mehr Ampere auf dem Karton?
Unlegierter, dicker Stahl und vorhandene Flaschen: Autogen prüfen. Edelstahl, Aluminium, Kupfer: Plasma. 60 A Amazon ersetzen keine 40-mm-Industriequalität.

Weiterführende Seiten

Quellenverzeichnis

Fachquellen aus dem Research-Digest; zuletzt abgerufen am 23.09.2026.

  1. DIN EN IEC 60974-1 – Produktnorm Stromquelle / Plasmasystem (abgerufen am 23.09.2026)
  2. DIN EN 60974-6 – Laiengeräte begrenzte Einschaltdauer (abgerufen am 23.09.2026)
  3. TRGS 528 – Emissionen, Gase, Wasserbad beim thermischen Schneiden (abgerufen am 23.09.2026)
  4. DGUV Plasmaschneidgeräte – Gefahrstoffe, PSA-Hinweis (abgerufen am 23.09.2026)
  5. DGUV 209-010 – Lichtbogen-PSA, Isolation (abgerufen am 23.09.2026)
  6. ALLWELD – Plasmaschneider Funktion und Brenneraufbau (HF vs. Blow-Back) (abgerufen am 23.09.2026)
  7. ALLWELD – Kompressor für Plasmaschneider auswählen (abgerufen am 23.09.2026)
  8. Bach Schweißlexikon – Grundlagen des Schneidens (Plasma vs. Autogen vs. Laser) (abgerufen am 23.09.2026)