Feuchtes Filament erkennen: Symptome sicher prüfen
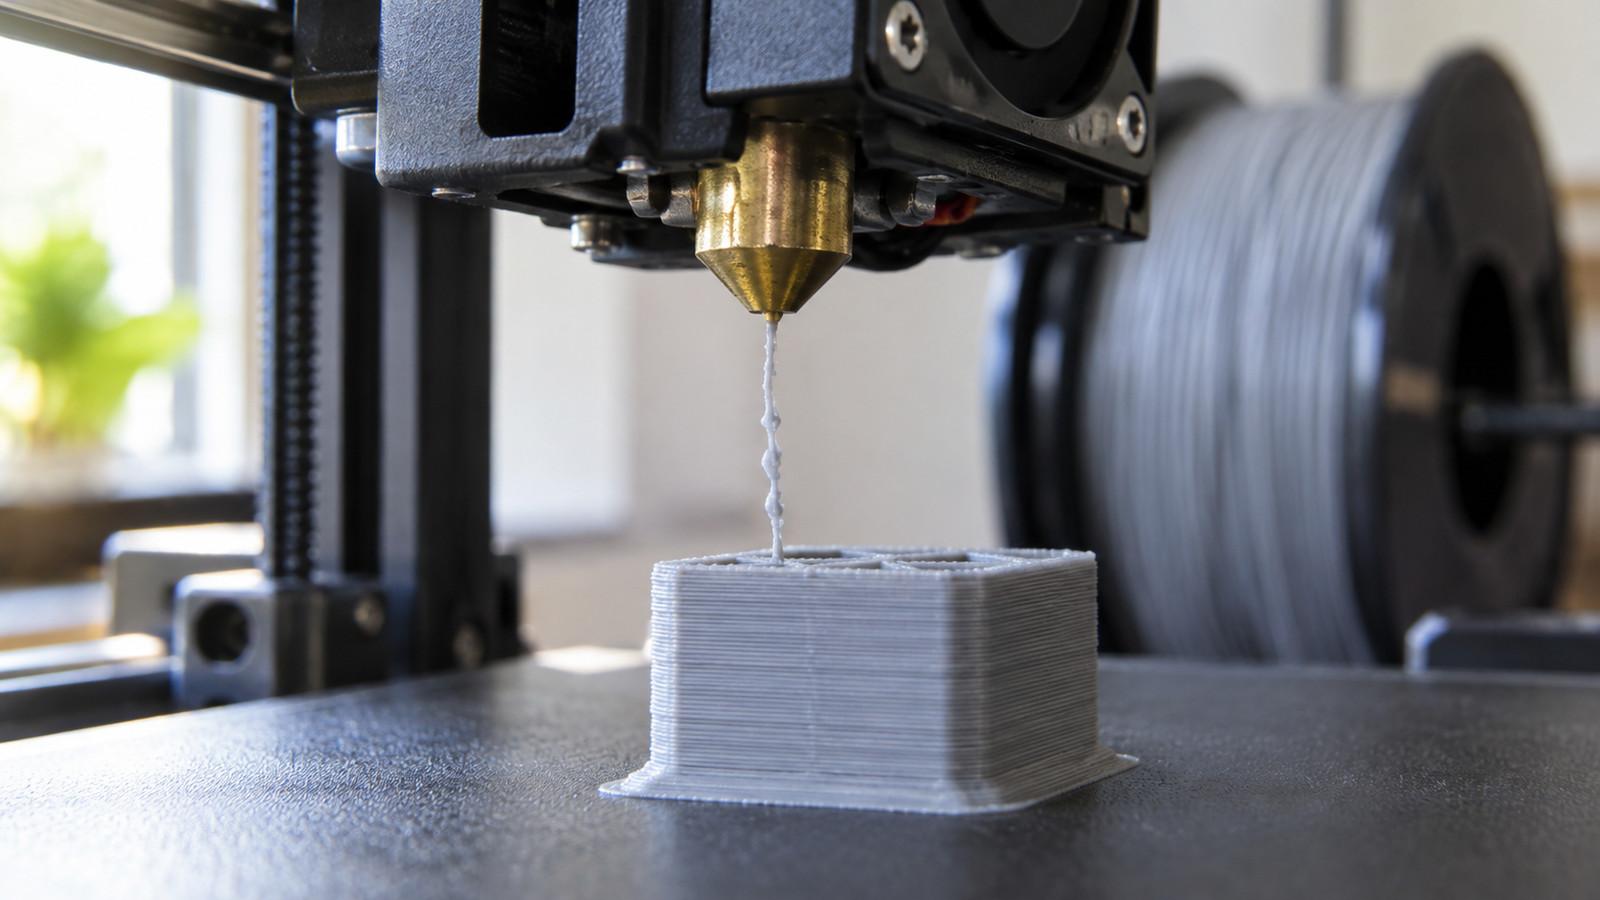
Feuchtes Filament erkennen: Knistern, Blasen, Stringing und raue Flächen von Rückzug oder verstopfter Düse trennen – mit kurzem Test ohne Profilumbau.
Inhaltsverzeichnis
Der Druck lief gestern sauber, heute ziehen Fäden zwischen den Bauteilen, die Oberfläche wirkt rau und an der Düse knistert es leise. Wer sofort Rückzug und Temperatur verstellt, macht aus einem Materialproblem schnell ein undurchsichtiges Profil. Feuchtes Filament erkennen Sie zuverlässiger an Geräusch, Blasen, schwankendem Fluss und einem Vergleich mit einer trockenen Rolle als an einem einzelnen Makel.
Kurz gesagt
Knistern oder Zischen an der heißen Düse, kleine Blasen im Strang, unerwartetes Stringing und eine raue Fläche sprechen gemeinsam für Feuchtigkeit. Prüfen Sie zuerst die Rolle unter kontrollierten Bedingungen, bevor Sie Rückzug, Temperatur oder Fluss dauerhaft ändern.
Fünf Zeichen für feuchtes Filament
Wasser sitzt selten als sichtbarer Film auf der Spule. Viele Kunststoffe nehmen Feuchtigkeit aus der Luft auf; im Hotend verdampft sie und stört den Strang. Ein Symptom allein reicht nicht – mehrere Zeichen gleichzeitig sind aussagekräftiger.
Knistern, Zischen und Blasen
Lassen Sie bei aufgeheizter Düse langsam einige Zentimeter extrudieren und hören Sie am Drucker hin. Leises Knistern, Zischen oder kleine Knackgeräusche sind typisch; im Strang können winzige Blasen oder eine poröse Oberfläche sichtbar werden. Bei lauten Lüftern den Strang aus sicherem Abstand beobachten. Düse und frisches Extrudat nicht berühren.
Stringing trotz bewährtem Profil
Feuchtigkeit kann den Fluss unruhig machen und Fäden begünstigen. Besonders verdächtig ist Stringing, wenn dasselbe Profil mit derselben Rolle zuvor sauber lief und weder Temperatur noch Düse gewechselt wurden. Stringing allein beweist Feuchte nicht: zu hohe Temperatur, eine verschlissene Düse oder falscher Rückzug erzeugen ein ähnliches Bild.
Raue Flächen und schwankende Extrusion
Außenwände können matt, körnig oder mit kleinen Vertiefungen wirken, obwohl der Vorschub konstant bleibt. In transparentem Material fällt das früher auf als in mattem Filament. Mechanischer Widerstand an der Spule, ein schmutziges Förderrad oder eine teilweise verstopfte Düse sind Alternativen, die Sie mit einbeziehen müssen.
Ähnliche Fehler richtig unterscheiden
Entscheidend ist, ob der Fehler mit der Rolle wandert. Bleibt er bei einer sicher trockenen Vergleichsrolle, liegt die Ursache eher am Drucker oder am Profil. Verschwindet er beim Rollenwechsel ohne weitere Änderung, rückt das Material in den Mittelpunkt.
Ein Wicklungsknoten bremst den Vorschub zeitweise, erzeugt aber normalerweise weder Bläschen noch Zischen an der Düse. Eine teilweise verstopfte Düse bringt dünne Linien, Lücken und eher klickende Geräusche am Extruder; sie bleibt oft auch mit trockener Rolle bestehen. Zu hohe Temperatur verstärkt Nachlaufen, zu niedrige kann raue Schichten erzeugen. Wer bei feuchtem Filament nur den Rückzug erhöht, kaschiert höchstens Fäden. Für belastbare Startwerte helfen Materialprofile und der Leitfaden zu Filament-Einstellungen.
Der kurze Test ohne Profilumbau
Notieren Sie Material, Düse, Temperatur und seit wann die Rolle offen liegt. Duplizieren Sie das Profil, ändern Sie zunächst keinen Wert. Prüfen Sie den Filamentweg: die Spule muss frei drehen, ohne sichtbaren Staub am Einzug. Extrudieren Sie langsam und achten Sie auf wiederholtes Knistern, Blasen und wechselnde Strangdicke – ein einzelner Knacklaut reicht nicht.
Drucken Sie ein kleines Teil mit getrennten Türmen im bisherigen Profil. Wechseln Sie danach nur die Rolle: möglichst dasselbe Material, sicher trocken, Düse und Rückzug unverändert. Verbessert sich das Ergebnis deutlich, ist die erste Rolle sehr wahrscheinlich feucht. Bleibt alles gleich, prüfen Sie Hotend und Profil. Andere Farben desselben Typs sind keine perfekte Referenz; fehlt eine passende Rolle, bestätigt ein Vorher-nachher-Test derselben Spule nach sachgerechter Trocknung die Diagnose.
Wiederholen Sie den Test erst, nachdem die Rolle abgekühlt und dicht verpackt ist. Eine noch warme Spule kann in feuchter Luft erneut Wasser aufnehmen. Weißliche Knickstellen oder tiefe Zahnabdrücke am Strang sprechen eher für mechanische Belastung als für Feuchte. Zwei Fotos von Strang und Testteil plus Notiz zu Temperatur und Laufzeit verhindern, dass Nebenänderungen fälschlich der Trocknung zugeschrieben werden.
Welche Materialien zuerst reagieren
PLA gilt als unkompliziert, ist aber nicht immun gegen Wasser. Eine Rolle kann noch drucken und zuerst an Glanz, Oberflächenruhe oder Bridging verlieren – besonders in feuchtem Keller oder nach schwülen Wochen. Alter allein ist kein Beweis; Lagerbedingungen zählen mehr als das Datum auf der Rolle.
PETG zeigt Feuchtigkeit oft durch Fäden, Blasen und unruhige Flächen. Weil PETG ohnehin zum Nachlaufen neigt, wird nasses PETG leicht mit Rückzug verwechselt. TPU und Nylon nehmen Feuchte schneller auf; bei langen Drucken kann erneute Aufnahme aus der Luft dazukommen. Herstellerangaben haben Vorrang vor pauschalen Tabellen. Auch neu verpackte Rollen sind nicht automatisch trocken: ein Vakuumbeutel zeigt nur wenig Luft im Beutel, nicht den Wassergehalt im Kunststoff. Materialeigenschaften ordnet der Vergleich 3D-Drucker-Filament ein.
Lagern oder trocknen?
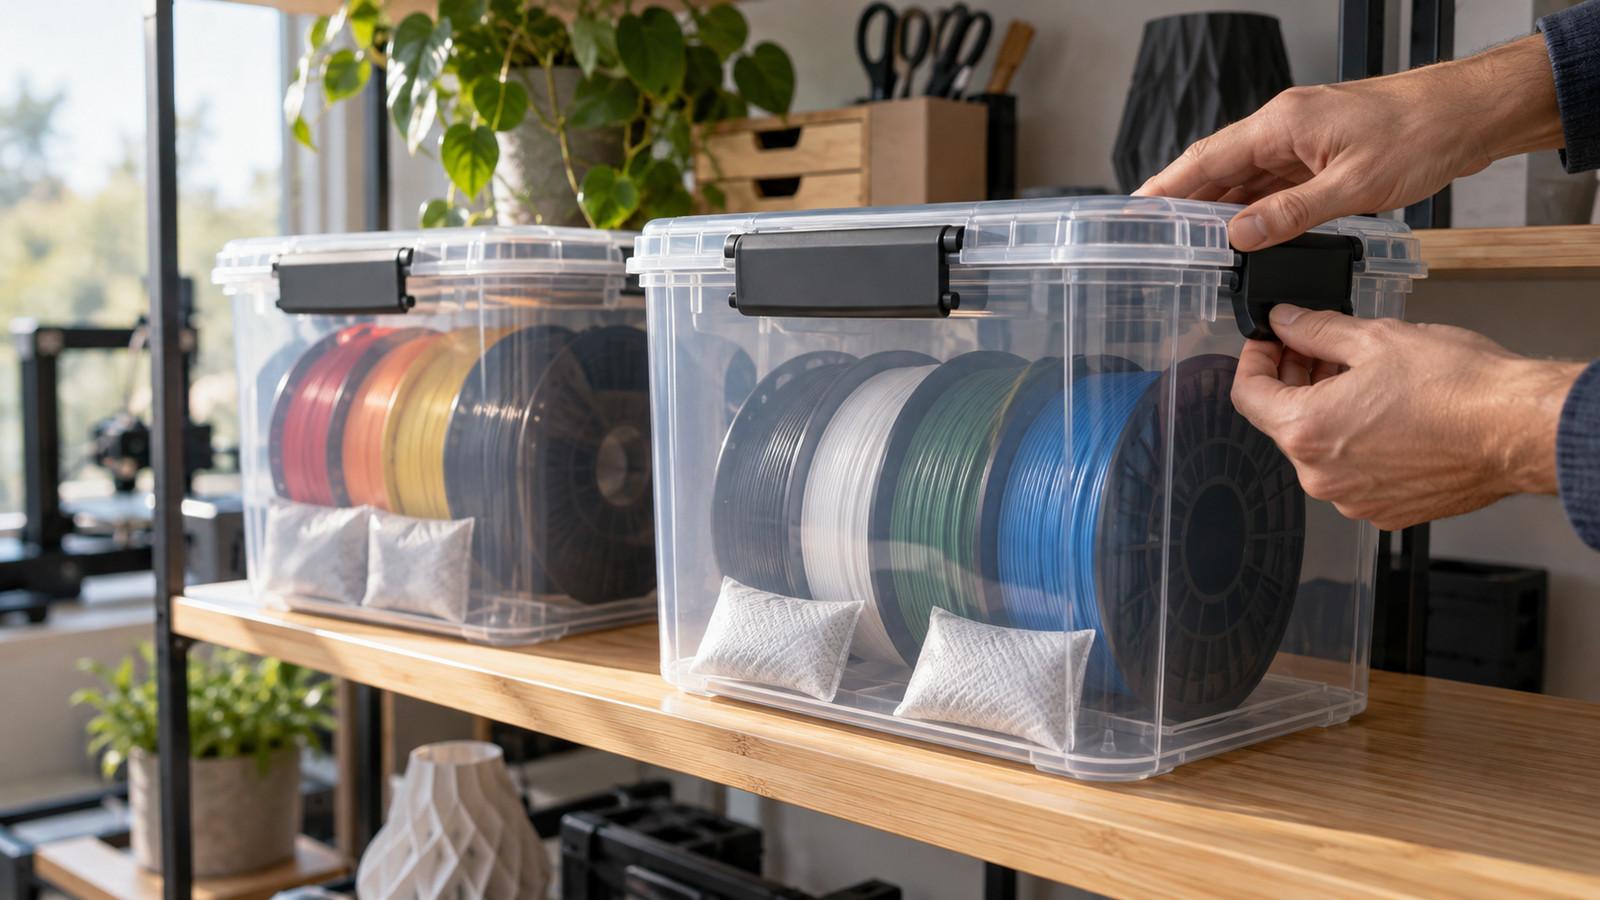
Trockenmittel in einer dichten Box verlangsamt die erneute Wasseraufnahme einer trockenen Rolle, entfernt gebundene Feuchtigkeit aber meist nicht schnell genug. Eine auffällige Rolle gehört nicht mit einem kleinen Beutel in die offene Originaltüte – wirksames Trockenmittel braucht einen luftdichten Behälter und ausreichende Menge.
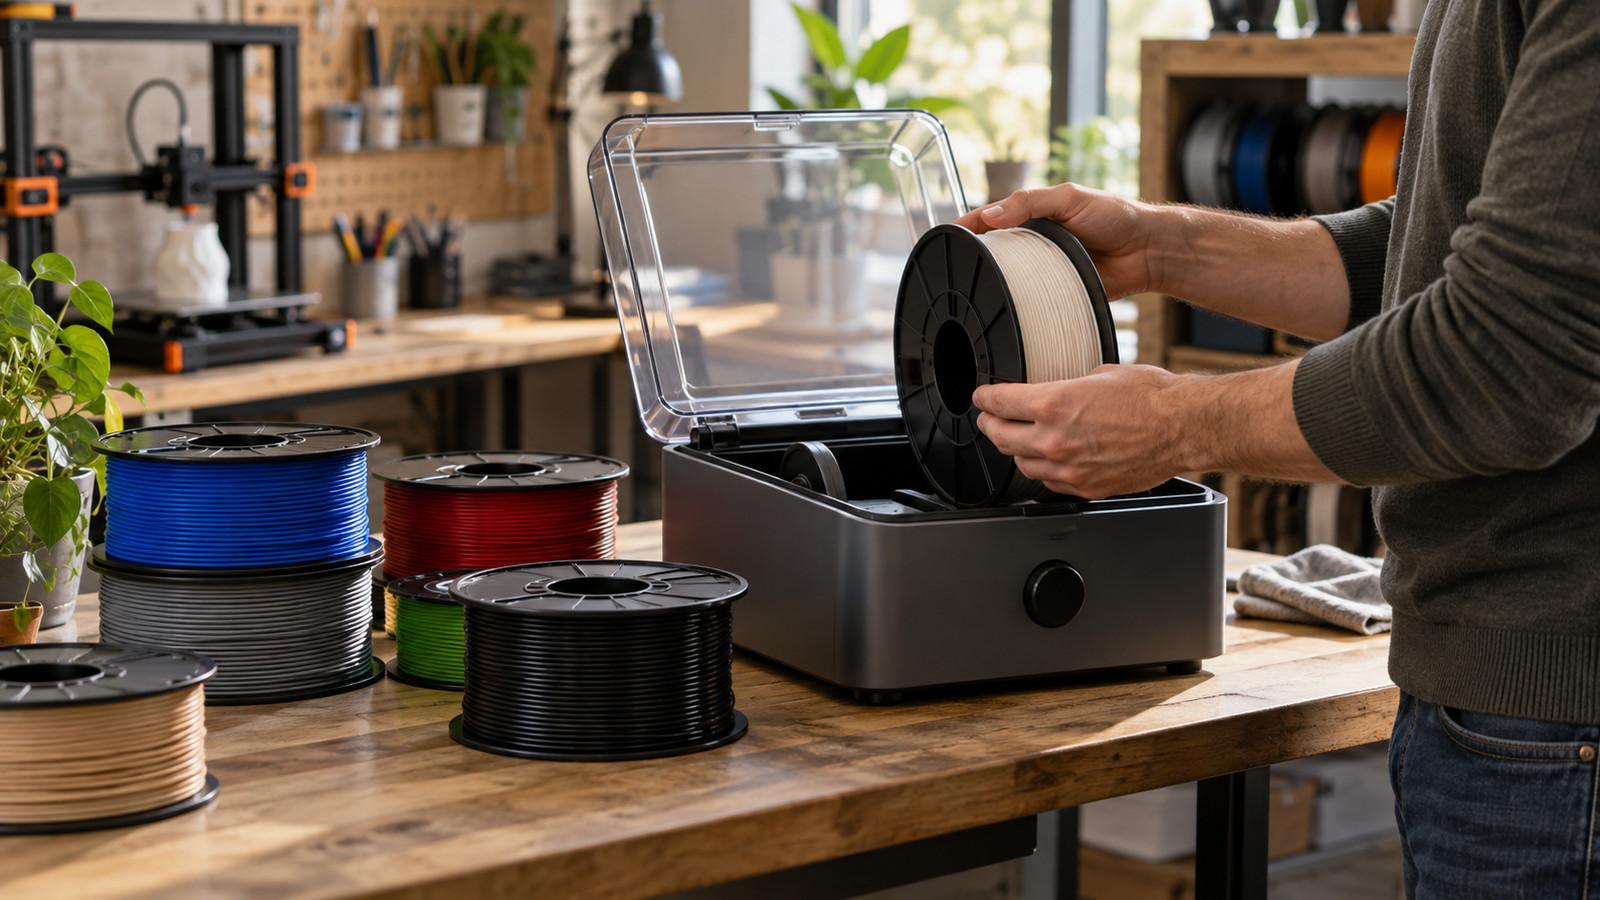
Treten Knistern, Blasen und rauer Fluss gemeinsam auf, ist kontrolliertes Trocknen der nächste Schritt – Temperatur und Dauer nach Kunststoff und Hersteller, Spule aus Karton oder dünnem Kunststoff nicht zu heiß behandeln. Materialgerechtes Vorgehen steht unter Filament richtig trocknen. Ein eigener Filament-Trockner im Vergleich lohnt bei mehreren offenen Rollen, wiederkehrenden Problemen oder hygroskopischen Materialien; er ersetzt keine Diagnose bei verstopfter Düse oder klemmendem Weg. Nach erfolgreicher Trocknung zügig dicht lagern und Datum notieren. Bleibt das Material spröde oder ungleichmäßig, ist Ersatz oft wirtschaftlicher als weitere Fehlersuche.
Häufige Fragen
Woran höre ich feuchtes Filament?
Sieht Feuchtigkeit wie ein verstopftes Hotend aus?
Ist PLA wirklich unempfindlich gegen Feuchtigkeit?
Warum erzeugt ein vorher gutes Profil plötzlich Fäden?
Reicht ein Trockenmittelbeutel nach dem Öffnen?
Soll ich zuerst Rückzug oder Filament prüfen?
Wann lohnt sich ein Filamenttrockner?
Als Technik- und Gaming-Enthusiast betreut er Vergleiche zu Elektronik, Gadgets und Unterhaltungstechnik – getestet am Alltagsnutzen.
Ähnliche Artikel
Filament trocknen, ohne die Spule zu verziehen
Temperatur, Dauer und schonendes Vorgehen beim Trocknen verschiedener Filamentarten.
Filament luftdicht lagern
So schützen Sie geöffnete Rollen mit passenden Behältern und Trockenmittel.
Wie oft Filament trocknen?
Sinnvolle Intervalle statt unnötiger Wärmebehandlung für jede Rolle.