Filament trocknen Temperatur: Spule sicher trocknen
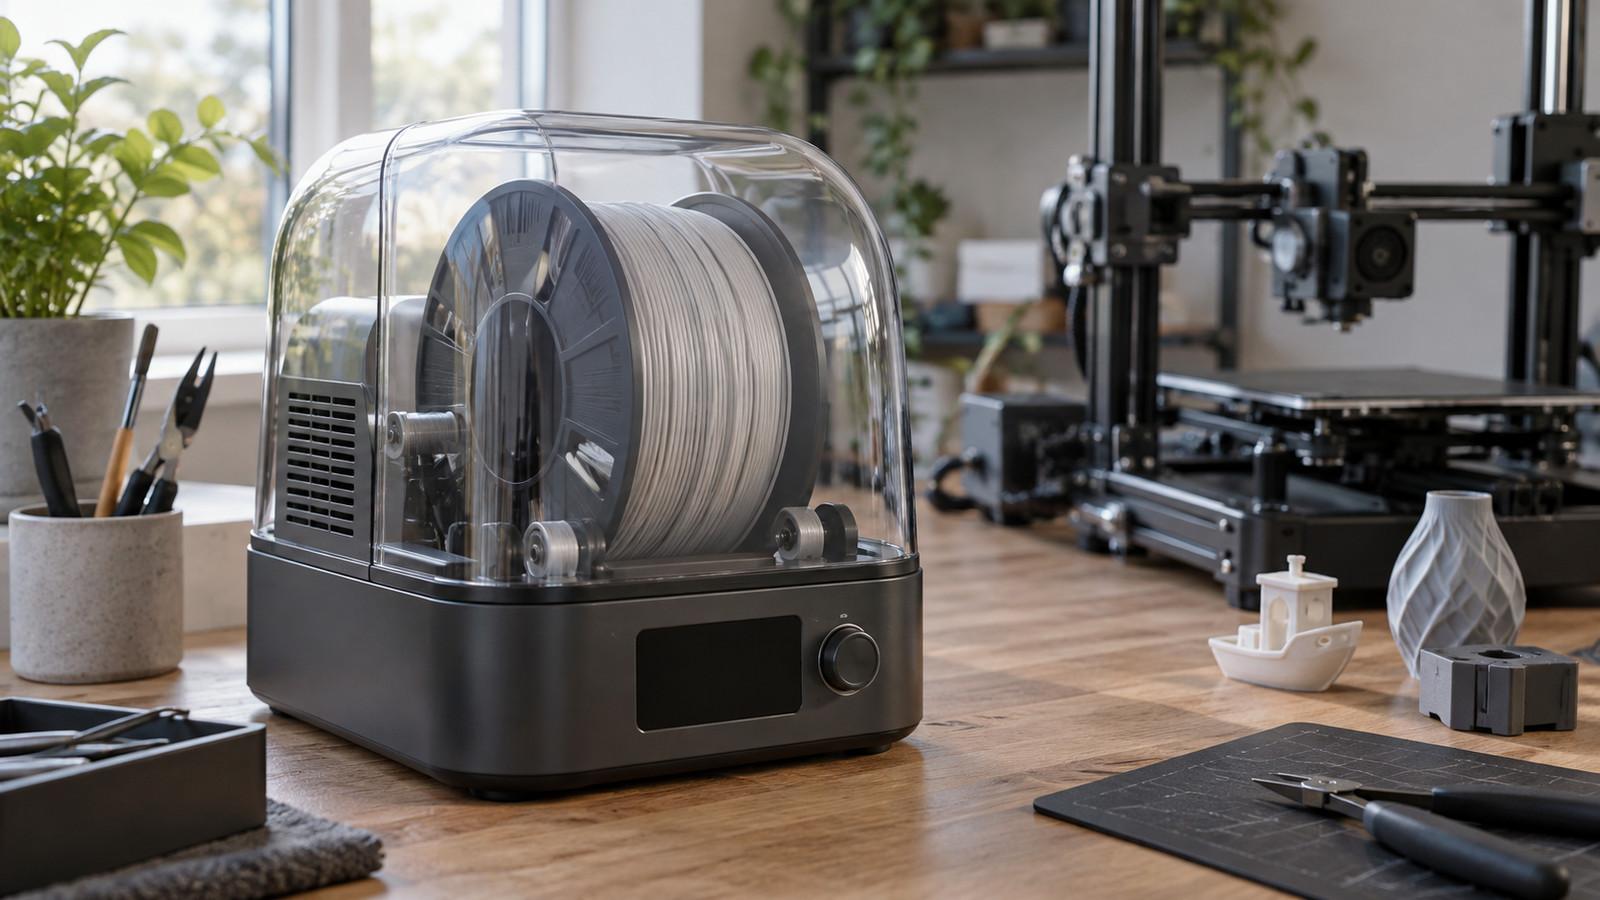
Filament trocknen Temperatur aus Datenblatt statt Tabelle: Dauer, Material und Gerät so wählen, dass Feuchte weggeht, ohne Spule oder Strang zu überhitzen.
Inhaltsverzeichnis
Knistern an der Düse, starke Fäden oder raue Flächen können auf Feuchtigkeit hindeuten. Beim Filament trocknen sind Temperatur und Dauer keine Stellschrauben zum Hochdrehen: Zu wenig Wärme wirkt kaum, zu viel kann Windungen verkleben oder die Spule verziehen. Entscheidend ist die Herstellerangabe für genau diese Rolle, nicht der höchste Tabellenwert.
Kurz gesagt
Lesen Sie zuerst das Datenblatt der Rolle und nutzen Sie allgemeine Tabellen nur als Startwert. Trocknen Sie kontrolliert, prüfen Sie das Ergebnis mit demselben kleinen Testdruck und lagern Sie die Spule danach sofort wieder luftdicht.
Erst das Datenblatt, dann der Richtwert
PLA ist nicht gleich PLA und PETG nicht gleich PETG. Pigmente, Modifikatoren, Faserfüllungen und Rezepturen ändern Druckverhalten und sinnvolle Trocknung. eSUN nennt für ePLA-CF 40 Grad Celsius über mehr als vier Stunden, wenn die Leistung nachlässt. Wer dafür pauschal höhere PLA-Werte übernimmt, belastet Material und Spule ohne Nutzen.
Suchen Sie die Angabe auf Spule, Verpackung oder Produktseite. Fehlt sie, helfen vorsichtige Ratgeberwerte – sie ersetzen keine Produktangabe. eSUN empfiehlt für eigenes PETG 60 Grad Celsius und mehr als acht Stunden, Prusament für ein PETG 55 Grad Celsius und sechs Stunden. Beides kann für das jeweilige Produkt stimmen, ohne für jede PETG-Rolle zu gelten. Materialunterschiede ordnet der Vergleich 3D-Drucker-Filament ein.
Filament trocknen: Temperaturen und Zeiten nach Material
Ohne belastbare Produktangabe dienen vorsichtige Richtwerte zur ersten Einordnung. PLA und PLA+ liegen oft bei 45 bis 50 Grad Celsius über vier bis sechs Stunden, PETG bei 55 bis 60 Grad über sechs bis acht Stunden, ABS und ASA bei 60 bis 70 Grad über vier bis sechs Stunden. Diese Bereiche ersetzen weder das Datenblatt noch eine Messung an der Rolle.
Bei Spezialfilamenten ist Pauschalvorgehen riskant. Polymaker nennt für ein Silk-PLA 55 Grad Celsius über sechs Stunden, wenn Feuchte aufgenommen wurde – höher als manche PLA-Empfehlung. ePLA-CF verlangt trotz Kohlefaser nur 40 Grad über mehr als vier Stunden. Die Füllung allein ist kein Grund, die Temperatur anzuheben.
Die Dauer hängt vom Zustand ab: Eine fast volle Rolle nach langer offener Lagerung braucht eher Zeit als ein kleiner Rest mit leichten Symptomen. Verlängern Sie zuerst die Dauer innerhalb der Herstellerempfehlung, statt die Temperatur zu erhöhen. Wärme muss das Wickelpaket erreichen; ein kurzer Heißlauf trocknet den Kern nicht zuverlässig. Eingestellte 50 Grad sind nur dann 50 Grad am Filament, wenn Sensor, Luftführung und Gerät zusammenpassen – ein separates Thermometer neben der Rolle deckt Abweichungen auf.
Filament Schritt für Schritt trocknen
Machen Sie Feuchte als Ursache plausibel: Knistern, Dampfbläschen, plötzliches Stringing und raue Flächen passen dazu, ein einzelnes Symptom beweist nichts. Drucken Sie nach Möglichkeit ein kleines Referenzteil und bewahren Sie es für den Vergleich auf. Wer unsicher ist, ob Feuchtigkeit vorliegt, startet mit Feuchtes Filament erkennen.
- Material und Produkt genau identifizieren, inklusive Zusätze wie Silk, Plus oder CF, dann die Herstellerempfehlung suchen.
- Spule und Gerät prüfen: sauberer Lauf, keine Vorschäden, Temperaturbereich des Trockners passt zum Datenblatt.
- Empfohlene Temperatur einstellen, Backofen vollständig vorheizen, bei Trockner der Anleitung folgen, Thermometer in Rollennähe.
- Für die angegebene Dauer trocknen, Gerät nicht ständig öffnen, früh prüfen ob Flansche weich werden.
- Mit demselben Testdruck bewerten: verbessern sich Feuchtesymptome, war die Trocknung wirksam; bleibt alles gleich, nicht durch heißere Wiederholungen kompensieren.
Versprödetes, gealtertes oder bereits verklebtes Filament wird durch Trocknen nicht neuwertig. Wickeln Sie verklebte Windungen nicht mit Gewalt ab, Knoten und ungleiche Spannung führen später zu Abbrüchen.
Zu heiß getrocknet: Spule und Filament prüfen
Ein ovaler Flansch oder eingezogene Seitenwände lassen die Rolle im Halter oder AMS klemmen. Zusammengedrückte Windungen erhöhen den Abrollwiderstand. Tritt Verformung auf, Wärme abschalten und die Rolle unbelastet auf ebener Fläche abkühlen lassen.
Prüfen Sie parallel stehende Flansche, runde Nabe und lösbare Windungen. Ein kurzer Lauf im Halter zeigt Taumeln oder Schleifen. Ziehen Sie einige Meter vorsichtig ab: klebende Stränge oder Abflachungen gehören nicht unbeaufsichtigt in einen langen Druck.
Ursache ist oft eine höhere reale als angezeigte Temperatur. Haushaltsbacköfen schwanken bei niedrigen Sollwerten; nahe am Heizelement entstehen Spitzen. Der Spulenkörper kann weniger hitzebeständig sein als das Filament. Noch einmal kühler trocknen repariert weiches, verspanntes Material nicht; bei leicht verzogener Spule hilft nur kontrolliertes Umspulen mit zweiter Spule und Erfahrung.
Backofen oder Filamenttrockner?
Ein Backofen wirkt praktisch, regelt aber zwischen 40 und 70 Grad Celsius oft ungenau, und Strahlungswärme erzeugt lokale Spitzen. Wer ihn nutzt: vorheizen, auf Rollenhöhe messen, Rolle nicht unbeobachtet lassen und Abstand zu Heizelementen halten.
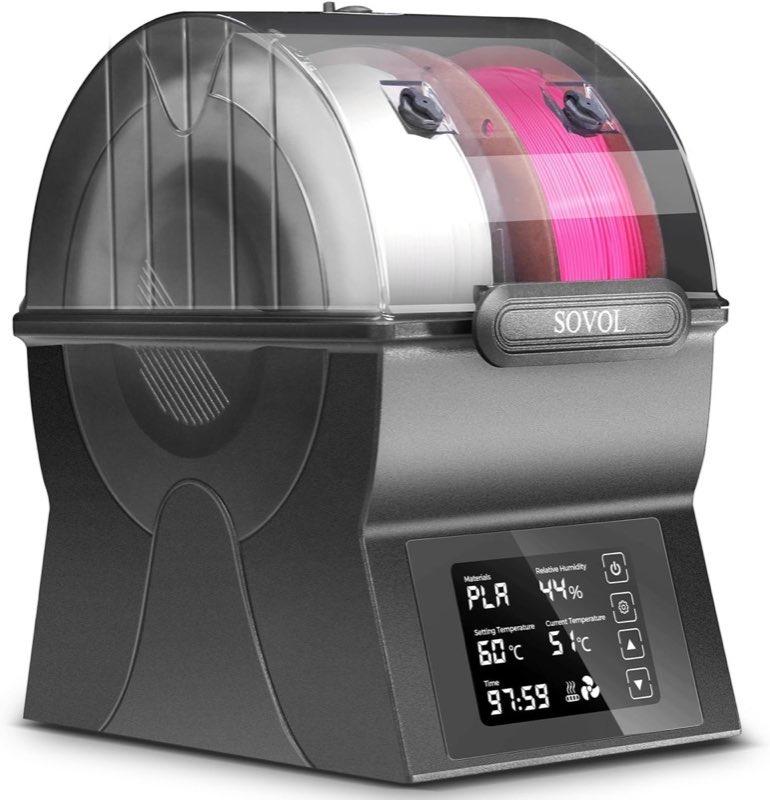
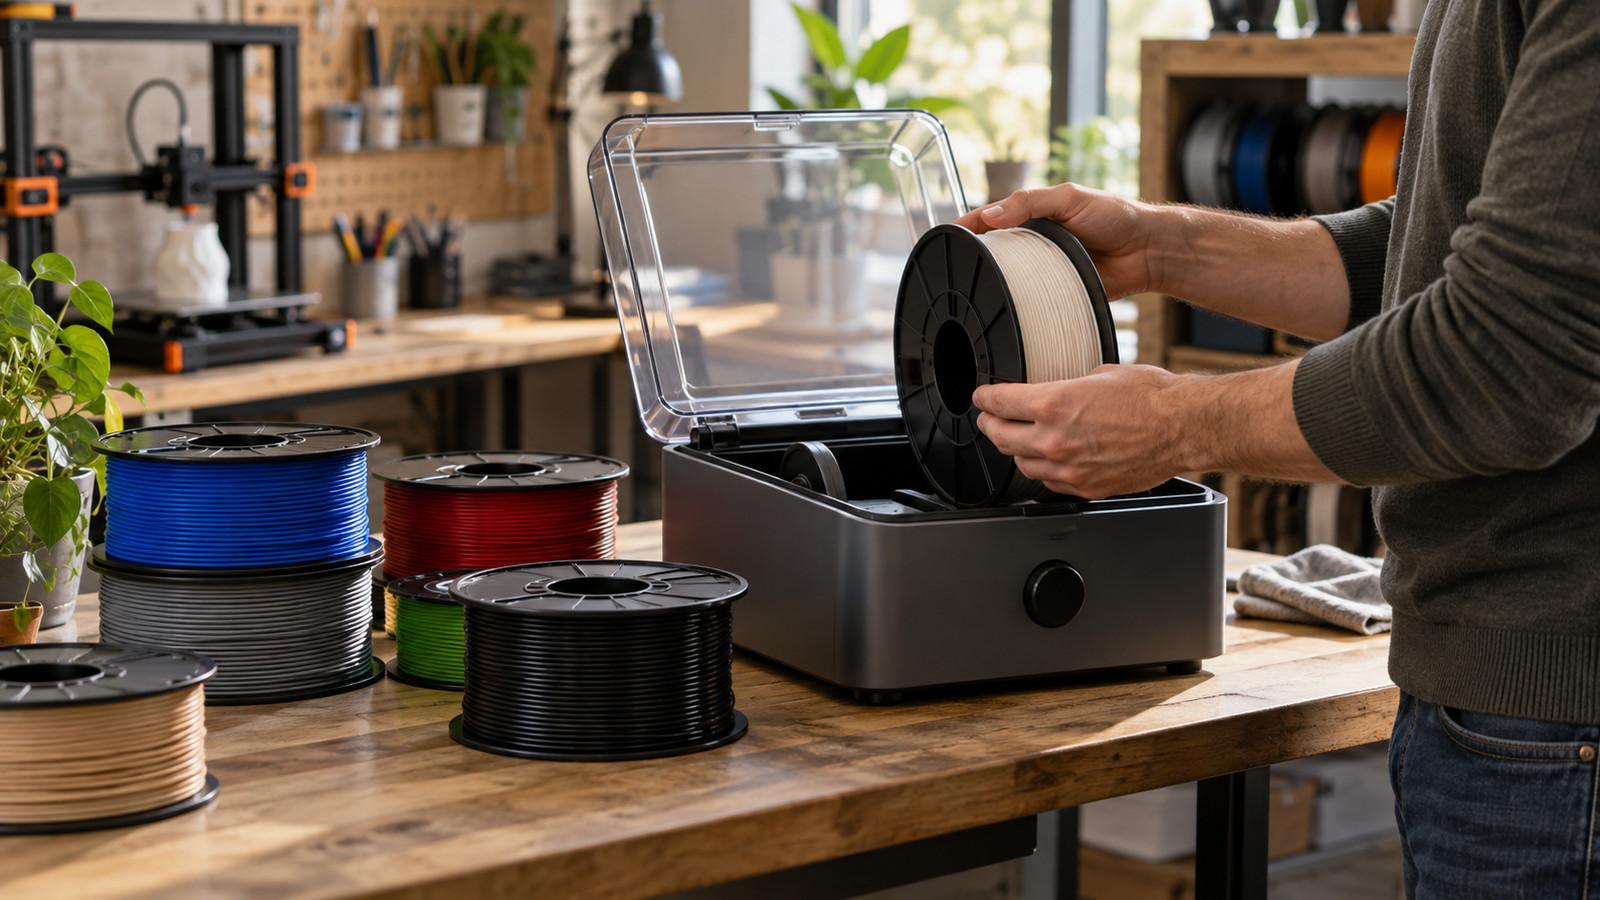
Ein Filamenttrockner ist meist reproduzierbarer und hält die Rolle in definierter Umgebung; manche Modelle erlauben Drucken direkt aus der Box – nützlich bei langen Jobs und feuchteempfindlichem Material. Auch hier begrenzen Sensorlage und Luftzirkulation die Wirkung.
Die Anschaffung lohnt eher bei regelmäßigem PETG oder Spezialfilament, mehreren offenen Rollen oder wiederkehrenden Feuchtesymptomen. Für eine unauffällige PLA-Rolle ist kein Extra-Gerät Pflicht. Beim Vergleich Filament-Trockner zählen Temperaturbereich, Innenraum, Luftführung und sauberes Abspulen während des Trocknens. Die Herstellerangabe der Spule bleibt die Obergrenze – ein leistungsfähiger Trockner macht zu hohe Werte nicht sicherer.
Nach dem Trocknen richtig lagern
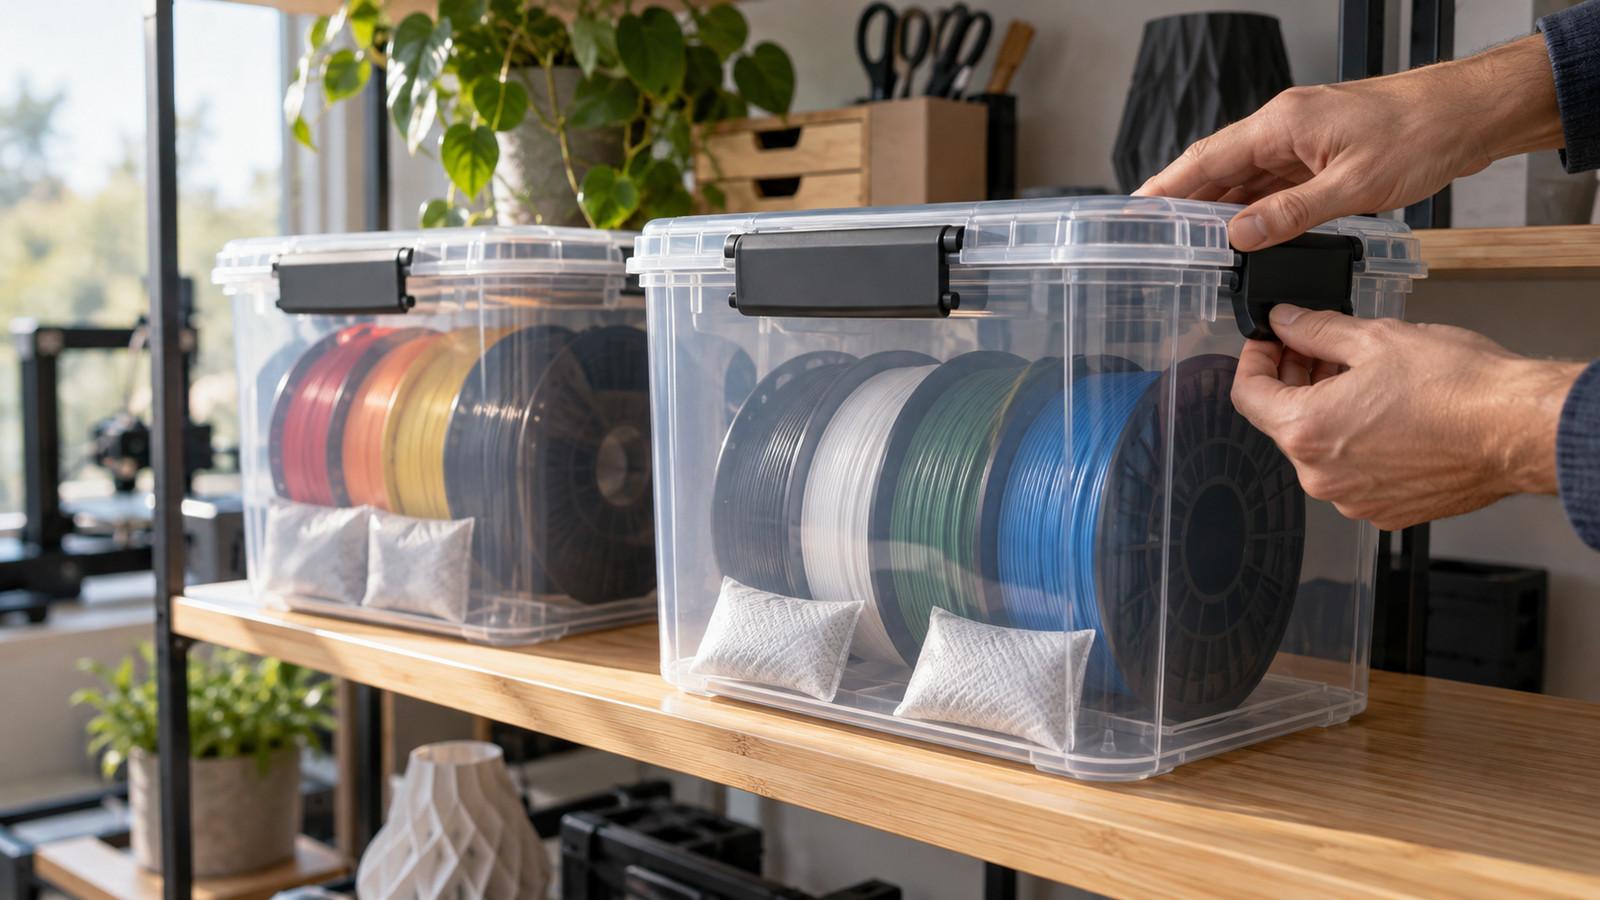
Trocknen entfernt Feuchte, verhindert keine erneute Aufnahme. Lassen Sie die Rolle nicht stundenlang offen liegen: Nach dem Abkühlen gehört sie in einen luftdichten Behälter oder Beutel mit passendem Trockenmittel. Trockenmittel hält trockene Rollen stabil, ersetzt aber kein aktives Trocknen nasser Spulen.
Bei häufig genutzten Rollen lohnt eine Box mit direktem Filamentweg; enge Durchführungen oder schwergängige Spulen erzeugen Unterextrusion trotz trockenem Material. Trockenmittel regenerieren oder ersetzen Sie nach Anleitung. Beschriftung mit Material, Trocknungsdatum und Einstellung zeigt, ob dieselbe Rolle schnell wieder Symptome bringt – Hinweis auf undichte Box, gesättigtes Mittel oder sehr hygroskopisches Filament. Wie oft erneut getrocknet werden muss, hängt vom Zustand ab, nicht vom Kalender; Details stehen bei Filament luftdicht lagern und Wie oft Filament trocknen.
Häufige Fragen
Darf PLA in den Backofen?
Warum wird eine Filamentspule beim Trocknen weich oder oval?
Wie erkenne ich, dass Filament trocken genug ist?
Trocknet man Silk-PLA genauso wie Nylon?
Muss jede neue Rolle vor dem ersten Druck getrocknet werden?
Was mache ich direkt nach dem Trocknen?
Gilt 60 Grad für acht Stunden für jedes PETG?
Als Technik- und Gaming-Enthusiast betreut er Vergleiche zu Elektronik, Gadgets und Unterhaltungstechnik – getestet am Alltagsnutzen.
Ähnliche Artikel
Feuchtes Filament erkennen
Knistern, Stringing und raue Flächen richtig deuten, bevor Sie das Druckprofil unnötig verändern.
Wie oft Filament trocknen?
Trocknungsintervalle nach Material, Lagerung und tatsächlichen Drucksymptomen festlegen.
Filament luftdicht lagern
So schützen Sie geöffnete Rollen nach dem Trocknen vor erneuter Feuchtigkeitsaufnahme.