Silk PLA Glanz: So bleiben Flächen gleichmäßig
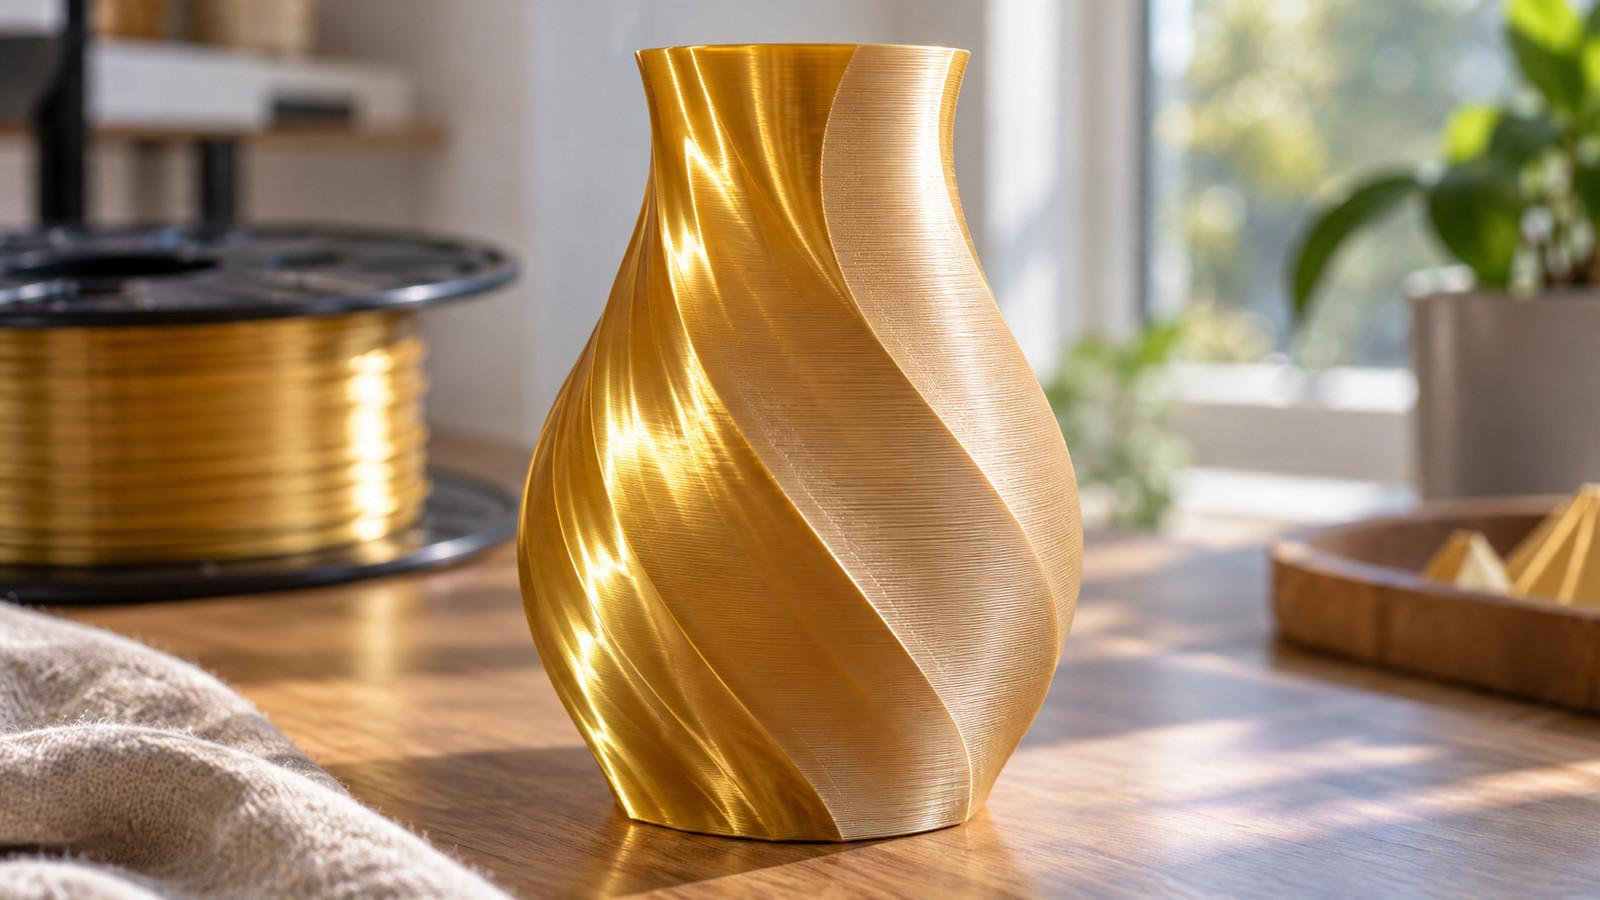
Silk PLA Glanz hängt von Außenwandtempo, Geometrie und Ausrichtung ab. So vermeiden Sie matte Zonen, Farbsprünge und unnötig schwache Bauteile.
Inhaltsverzeichnis
Silk PLA Glanz kann auf derselben Vase von spiegelnd zu stumpf wechseln, obwohl Farbe, Düse und Schichthöhe unverändert bleiben. Häufig liegt das nicht an einer schlechten Rolle, sondern an wechselnder Außenwandgeschwindigkeit, der Geometrie oder der Ausrichtung zum Licht. Wer diese Einflüsse getrennt prüft, bekommt gleichmäßigere Sichtflächen, ohne das gesamte Profil auf Verdacht langsam zu machen.
Kurz gesagt
Begrenzen Sie zuerst die Geschwindigkeit der sichtbaren Außenwand und halten Sie sie möglichst konstant. Ein Start bei 50 mm/s ist sinnvoll, aber keine universelle Vorschrift: Das Ergebnis muss zur konkreten Rolle, zum Drucker und zur Bauteilgeometrie passen.
Warum Silk PLA Glanz verliert
Die seidige Wirkung entsteht durch Licht, das von der gedruckten Oberfläche gerichtet reflektiert wird. Schon kleine Unterschiede in Linienform, Abkühlung und Materialfluss verändern diese Reflexion. Deshalb kann eine Zone matt wirken, obwohl sie maßhaltig ist. Der Glanz ist damit nicht nur eine Materialeigenschaft, sondern auch ein sichtbares Protokoll des Werkzeugwegs.
Besonders auffällig werden Geschwindigkeitswechsel an großen, ruhigen Flächen. Fährt der Drucker auf einer langen Außenwand schnell, bremst vor einer Ecke ab und beschleunigt danach wieder, entstehen optisch unterschiedliche Abschnitte. Auch Regeln für Überhänge, kleine Konturen oder Mindestschichtzeiten können das Tempo ändern. Der eingestellte Maximalwert allein sagt wenig darüber aus, wie schnell die Düse an jeder Stelle fährt.
Sehen Sie sich vor dem Druck die Geschwindigkeitsansicht im Slicer an. Mehrere Farben auf derselben Schaufläche deuten darauf hin, dass der Glanz später zonenweise wechseln könnte. Enge Radien und kurze Segmente zwingen den Drucker auch mit gleichmäßigem Profil zum Bremsen. Liegen Naht-Start und -Ende verstreut auf einer Sichtfläche, brechen kleine Erhebungen die Reflexion; für Tests gehört die Naht auf eine Rückseite.
Die Außenwand gleichmäßig drucken
Für eine erste Probe ist 50 mm/s an der Außenwand ein brauchbarer Ausgangspunkt. Die Bambu-Anleitung nennt für Silk 40 bis 60 mm/s und empfiehlt ein gleichmäßiges Tempo. Das ist Orientierung, keine Etikettangabe für jede Silk-Rolle. Manche Rezepturen vertragen mehr Tempo, andere werden bei demselben Wert deutlich matter.
Drucken Sie keinen kompletten Dekoartikel, um einen Wert zu testen. Ein kurzer Körper mit breiter Außenfläche spart Material und zeigt schneller, ob 40, 50 oder 60 mm/s zur Rolle passen. Ändern Sie dabei nur die Außenwandgeschwindigkeit; Temperatur, Schichthöhe, Lüfter und Ausrichtung bleiben gleich. Kontrollieren Sie nach dem Slicen die reale Geschwindigkeit in der Vorschau, nicht nur das Eingabefeld. Materialwahl und Silk-Eigenschaften bündelt der Vergleich 3D-Drucker-Filament; Details zur Optikklasse stehen unter 3D-Drucker-Filament Silk.
Temperatur nicht als ersten Regler verwenden
Temperatur beeinflusst Fluss, Schichthaftung und Oberfläche, doch ohne rollenbezogene Angabe ist ein allgemeiner Sollwert unseriös. Senken Sie sie nicht stark, nur weil eine Fläche matt ist. Zu wenig Wärme verschlechtert die Haftung und begünstigt Unterextrusion, während die Ursache ein Tempowechsel bleibt. Prüfen Sie die Temperatur erst nach dem Geschwindigkeitstest, in kleinen Stufen und am selben Testkörper. Bewerten Sie neben dem Glanz auch Naht, Überhänge und Bruch entlang der Layer.
Geometrie und Ausrichtung einplanen
Vase, Schriftzug und kleine Figur stellen unterschiedliche Anforderungen. Lange Bögen erlauben eher stabiles Tempo; viele kurze Konturen halten den Drucker in Beschleunigungs- und Bremsphasen. Ein Profil, das auf der Vase gleichmäßig glänzt, kann auf einem Schlüsselanhänger fleckig wirken.
Richten Sie die wichtigste Schaufläche so aus, dass sie als ruhige Außenwand gedruckt wird. Die Bambu-Anleitung empfiehlt die Schaufläche eher senkrecht; das kann Reflexion und Gleichmäßigkeit verbessern, ersetzt aber keine Prüfung von Überhängen und Belastung. Kleinere Schichthöhe reduziert Treppenstufen, ändert aber nicht automatisch die Außenwandgeschwindigkeit und verlängert den Druck.
Vergleichen Sie Proben aus demselben Winkel und drehen Sie sie gemeinsam. Silk reagiert stark auf gerichtetes Licht; eine matte Seite kann aus anderer Perspektive glänzen. Fotografieren Sie mit fester Belichtung und markieren Sie die Orientierung auf dem Bett, wenn Sie Kühlung oder Ausrichtung über mehrere Tests beurteilen.
Mehrfarbiges Silk PLA richtig beurteilen
Bei Bi- oder Tricolor-Filament liegen mehrere Farben nebeneinander im Strang. Die Düse mischt sie nicht zu regelmäßigen Wechseln, sondern legt je nach Orientierung eine verschiedenfarbige Bahn ab. Ein kleiner Anhänger kann deshalb fast nur Gold zeigen, obwohl die Rolle drei Farben enthält.
Drehen Sie das Modell vor dem Slicen um die Z-Achse und prüfen Sie die Schauansicht. Größerer Umfang bietet mehr Gelegenheit, verschiedene Farbseiten zu zeigen; sehr kleine Details bleiben oft bei einer Farbe. Langsameres Drucken erzeugt nicht automatisch mehr Farben, es beeinflusst vor allem den Glanz. Ungleiche Farbanteile sind zunächst Beobachtung, keine sichere Druckerdiagnose.
Optik und Festigkeit trennen
Silk PLA sieht metallisch aus, wird dadurch aber nicht belastbarer. Rezepturen unterscheiden sich; aus dem Wort Silk allein lassen sich weder Festigkeit noch zulässige Geschwindigkeit ableiten. Für Haken, Halterungen oder Clips prüfen Sie Schichthaftung in derselben Orientierung wie das spätere Teil. Bricht der Probekörper entlang der Layer, hilft glänzende Außenwand praktisch nicht.
Bei Dekoobjekten dürfen Sie stärker zugunsten der Oberfläche optimieren. Zwei Profile lohnen sich, wenn Sie oft Dekoration und Funktionsteile drucken: eines für gleichmäßige Sichtflächen, eines für mechanische Anforderungen. Normales PLA bleibt die vernünftigere Wahl, wenn Maßhaltigkeit oder unauffällige Oberfläche zählen.
Fehler systematisch eingrenzen
Notieren Sie Rolle, Orientierung, Außenwandtempo und Schichthöhe, prüfen Sie die Geschwindigkeitsansicht. Erscheint die spätere matte Zone dort schon als anderer Bereich, slicen Sie eine Variante mit gleichmäßigerer Außenwand. Bleibt die matte Stelle auf derselben Druckerseite, untersuchen Sie Kühlung und Mechanik. Drehen Sie dasselbe Modell um 180 Grad: Wandert der Fehler mit der Geometrie, liegt die Ursache eher im Modell; bleibt er stehen, ist der Drucker wahrscheinlicher.
Bei Stringing, Knistern, Bläschen oder rauen Bahnen kommt Feuchtigkeit infrage; Glanzverlust allein reicht dafür nicht. Arbeiten Sie in fester Reihenfolge: tatsächliches Außenwandtempo, Ausrichtung und Geometrie, danach Feuchtigkeit und Temperatur. Pro Test ändern Sie nur eine Größe und behalten eine beschriftete Referenzprobe. Für die Dokumentation genügen Außenwandtempo, Schichthöhe, Orientierung, Datum und der geänderte Parameter; erst nach einem bestätigten zweiten Druck gehört der Wert ins dauerhafte Silk-Profil.
Häufige Fragen
Warum ist eine Seite der Vase matt und die andere glänzend?
Welche Außenwandgeschwindigkeit ist für Silk PLA sinnvoll?
Warum zeigt ein kleiner Druck aus Tricolor-Silk nur eine Farbe?
Hilft eine kleinere Schichthöhe gegen matte Flächen?
Muss Silk PLA getrocknet werden, wenn der Glanz nachlässt?
Ist Silk PLA stabiler als normales PLA?
Wie reduziere ich Stringing, ohne den Glanz zu verlieren?
Als Technik- und Gaming-Enthusiast betreut er Vergleiche zu Elektronik, Gadgets und Unterhaltungstechnik – getestet am Alltagsnutzen.
Ähnliche Artikel
PLA, PETG oder ASA: passend zum Einsatzort wählen
Welches Filament für Wohnung, Auto und Garten passt und welche Druckbedingungen Ihr Drucker mitbringen muss.
Filament Preis pro Kilogramm: Rollen fair vergleichen
So vergleichen Sie 1-kg- und 1,1-kg-Rollen sowie Sets nach dem tatsächlichen Kilopreis statt nach dem Klickpreis.
Kartonspule im AMS: Störungen richtig beheben
Pappspule rutschen oder klemmen? Ursache erkennen und gezielt Randring, Adapter oder Umspulen wählen.