Gehärtete Düse für Kohlefaser: Abrieb vermeiden
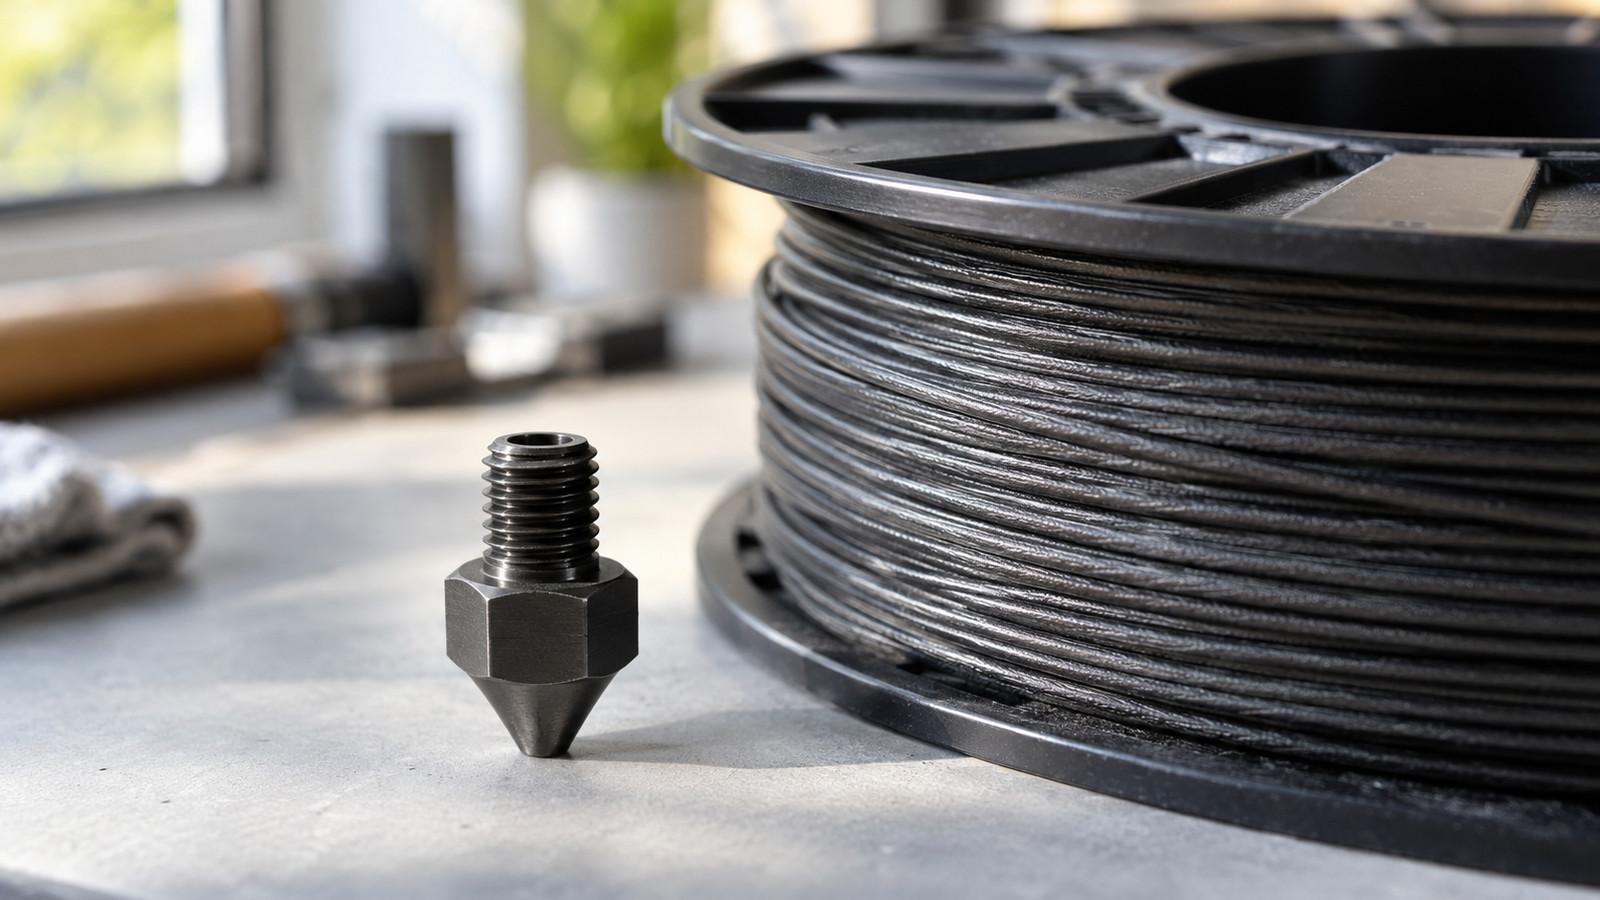
Gehärtete Düse Kohlefaser: Warum PLA-CF Messing abträgt, wann 0,6 mm die ruhigere Wahl ist und weshalb Carbon-Füllung PLA nicht hitzefester macht.
Inhaltsverzeichnis
Eine gehärtete Düse für Kohlefaser gehört zur Vorbereitung, bevor PLA-CF in den Drucker kommt. Das Material lässt sich oft in einem ähnlichen Temperaturbereich wie normales PLA verarbeiten, doch kurze Carbonfasern scheuern an der Düsenbohrung. Eine Messingdüse kann anfangs noch unauffällig drucken und trotzdem schon an Präzision verlieren.
Der Fehler ist tückisch: Nicht jeder misslungene Druck endet sofort in einer Verstopfung. Häufig zeigen sich zuerst wechselnde Linienbreiten, raue Flächen oder Maße, die nicht mehr zum bekannten PLA-Profil passen. Mit verschleißfester Düse, freiem Materialweg und einem nüchternen Blick auf die Wärmebeständigkeit lässt sich PLA-CF deutlich zuverlässiger einsetzen.
Kurz gesagt
Carbongefülltes PLA braucht eine verschleißfeste Düse, weil die Fasern weiches Messing abtragen. Eine 0,6-mm-Düse senkt meist das Risiko, dass sich Kurzfasern an einer engen Öffnung sammeln; 0,4 mm bleibt möglich, verlangt aber mehr Sorgfalt. PLA-CF wird durch die Füllung steifer und oft matter, bleibt thermisch jedoch ein PLA-Werkstoff und ist nicht automatisch für heiße Umgebungen geeignet.
Was Kohlefaser an der Düse macht
PLA-CF besteht nicht aus durchgehenden Carbonsträngen. Kurze Fasern liegen im Kunststoff und werden mit der Schmelze durch eine kleine Bohrung gedrückt. Dort wirken sie wie feines Schleifmittel. Messing leitet Wärme gut und ist günstig zu bearbeiten, seine Oberfläche ist für dauerhaft abrasive Filamente aber zu weich.
Der Abrieb vergrößert oder verformt die Austrittsöffnung nicht immer gleichmäßig. Eine nominelle 0,4-mm-Düse kann Material wie eine größere, unsauber geformte Öffnung ablegen. Folgen sind breitere Bahnen, ungenaue Außenmaße oder ungleichmäßige Deckschichten. Wer nur die Extrusionsmenge nachregelt, kaschiert Verschleiß kurzfristig, stellt die ursprüngliche Geometrie aber nicht wieder her.
Schon eine einzelne Rolle kann Messing belasten; wie schnell der Effekt sichtbar wird, hängt von Faseranteil, Druckmenge und Düse ab. Für einen kurzen Test mag Messing reichen, als planmäßige Ausstattung ist es die falsche Sparstelle. Gehärteter Stahl oder eine für abrasive Filamente freigegebene Ausführung schützt besser. Carbongefülltes Material ist oft steifer und erzeugt in engen PTFE-Führungen mehr Reibung; bei Dauerbetrieb können Extruderzahnrad und Führungen mitverschleißen. Die Kaufberatung zu 3D-Drucker-Filament hilft, Materialeigenschaften jenseits der Aufschrift PLA einzuordnen.
Gehärtete Düse und Durchmesser wählen
Für PLA-CF ist gehärteter Stahl eine verbreitete Ausgangsbasis. Bauform, Länge, Gewinde und zulässiger Temperaturbereich müssen zum Hotend passen. Eine harte Düse eines fremden Systems ist kein Upgrade, wenn sie nicht abdichtet oder die Spitze in anderer Höhe steht. Prüfen Sie die Freigabe des Druckerherstellers und führen Sie nach dem Wechsel gegebenenfalls eine Höhenkalibrierung durch.
Gehärteter Stahl leitet Wärme häufig schlechter als Messing. Starten Sie im vom Filamenthersteller genannten Bereich und beobachten Sie, ob der Fluss bei Ihrer Geschwindigkeit stabil bleibt. Eine geringe Temperaturkorrektur oder weniger Volumenstrom kann sinnvoller sein als ein großer Sprung, der Fäden und unsaubere Überhänge erzeugt.
Beim Durchmesser ist 0,6 mm meist die robustere Wahl: Faseransammlungen haben mehr Raum, das Risiko einer Brücke vor dem Austritt sinkt. Sehr kleine Schriftzüge und feine Stege werden gröber. Wer Halter, Gehäuse oder Vorrichtungen druckt, akzeptiert diesen Detailverlust oft leichter als wiederholte Unterextrusion. Eine gehärtete 0,4-mm-Düse ist kein Verbot, reagiert aber empfindlicher auf längere Fasern, Feuchtigkeit und aggressive Rückzüge. Wechseln Sie nicht gleichzeitig Düse, Material und ein neues Hochgeschwindigkeitsprofil.
PLA-CF zuverlässig drucken
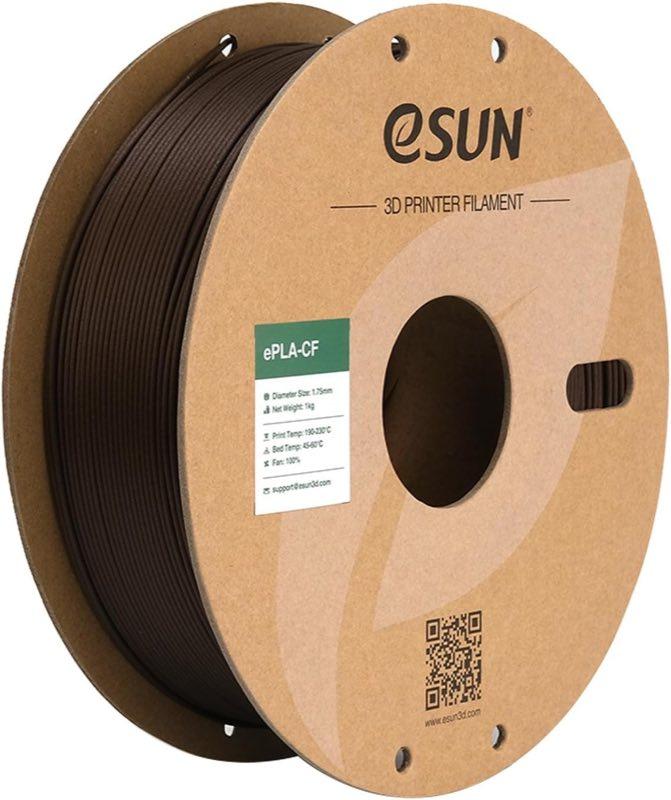
Beginnen Sie mit dem technischen Datenblatt, nicht allein mit dem Marktplatz-Listing. Für ePLA-CF nennt der Hersteller einen Düsentemperaturbereich von 190 bis 230 Grad Celsius; andere Rezepturen weichen ab. Bambu gibt für PLA-CF beziehungsweise glasfasergefülltes PLA 210 bis 240 Grad Celsius an. Ein fremdes Profil ist deshalb nur ein Startpunkt.
Prüfen Sie vor dem ersten größeren Druck, ob das Filament trocken ist. Knistern, Dampfblasen, raue Bahnen und zunehmendes Stringing sprechen für Feuchtigkeit; eine gehärtete Düse behebt das nicht. Trocknen Sie nur mit Temperatur und Dauer, die der Hersteller zulässt. Mehr zur Diagnose finden Sie unter Feuchtes Filament erkennen.
Reduzieren Sie für den Test den maximalen Volumenstrom und vermeiden Sie unnötig viele Rückzüge. Gefüllte Schmelze muss gleichmäßig durch das Hotend; ein auf Standard-PLA optimiertes Schnellprofil kann zu ehrgeizig sein. Temperaturturm, kurzer Flusstest und ein einfaches Maßteil liefern mehr Hinweise als ein dekoratives Modell mit hunderten Retraktionen.
Schwankt der Fluss, erhöhen Sie nicht sofort den Extrusionsmultiplikator. Suchen Sie zuerst nach Teilverstopfung, rutschendem Extruder, feuchtem Material oder zu hoher Geschwindigkeit. Material und Toleranz lassen sich im Vergleich 3D-Drucker-Filament einordnen. Dokumentieren Sie Düse, Durchmesser, Temperatur und Volumenstrom im Materialprofil und passen Sie im Slicer die hinterlegte Linienbreite an den mechanischen Durchmesser an.
Steif, aber nicht hitzefest
Carbonfasern verändern die Mechanik, nicht die Kunststofffamilie. Ein PLA-CF-Bauteil kann sich steifer anfühlen und sich unter geringer Last weniger durchbiegen als ungefülltes PLA. Steifer bedeutet nicht automatisch zäher: dünne Clips, Rastnasen und filigrane Details können spröde brechen, wenn Schichthaftung und Orientierung ungünstig sind.
Die Wärmegrenze bleibt entscheidend. Für ePLA-CF nennt der Hersteller eine Wärmeverformungstemperatur von 53 Grad Celsius. Trotz Carbonoptik kann ein Bauteil in einem aufgeheizten Fahrzeug oder nahe einer warmen Maschine seine Form verlieren. Die Füllung macht aus PLA weder ASA noch einen Hochtemperaturkunststoff. Ein Vergleich von PLA, PETG und ASA trennt Steifigkeit, Zähigkeit und Außentauglichkeit klarer.
Faserfüllungen können die Verbindung zwischen Schichten verschlechtern. Richten Sie Zugkräfte möglichst nicht quer zu den Lagen aus und testen Sie belastete Teile unter realistischen Bedingungen. Eine matte Oberfläche ist kein Nachweis für mechanische Sicherheit.
Listing und Datenblatt richtig lesen
Produktlistings heben Optik, Maßhaltigkeit oder Steifigkeit hervor; technische Pflichten fehlen in Kurztexten leicht. Bei der roten eSUN-Spule nennt das Listing vier Prozent Kurzcarbon und ±0,03 mm Toleranz, die erforderliche Stahldüse aber nicht immer in derselben Form. Das bedeutet nicht, dass Messing vorgesehen ist: Im Herstellertext wird Stahl ausdrücklich genannt, und Bambu verlangt für PLA-CF ebenfalls eine gehärtete Stahldüse, mit 0,6 mm als weniger verstopfungsanfälliger Variante.
Trennen Sie Produktversprechen von Einsatzgrenzen. Begriffe wie Carbon, steif oder technisch sagen wenig über Wärmeformbeständigkeit, Schlagzähigkeit oder Lebensmitteleignung aus. Lesen Sie Datenblatt, Materialhinweise und Druckerfreigabe gemeinsam. Rezensionen sind Hinweise, keine Spezifikation; sie ersetzen weder Herstellerangaben noch einen Test am eigenen Drucker.
Wann PLA-CF sinnvoll ist
PLA-CF lohnt sich, wenn Sie matte Oberfläche, höhere Steifigkeit und technische Anmutung suchen und die thermischen Grenzen von PLA akzeptieren. Größere Gehäuse, Vorrichtungen und formstabile Prototypen sind plausiblere Kandidaten als winzige Clips. Rechnen Sie die Umrüstung mit: passende Düse, eventuell größerer Durchmesser, Trocknung und neue Fluss- und Temperaturtests.
Wer nur ein dekoratives Einzelteil drucken will, erhält mit mattem Standard-PLA oft das unkompliziertere Ergebnis. Wer regelmäßig abrasive Filamente nutzt, profitiert von einem dafür eingerichteten Materialpfad. Vor dem Kauf zählen konkrete Düsenempfehlung, Temperaturbereich, Trocknungshinweise und die gewünschte Bauteileigenschaft – nicht allein Faseranteil und Spulengewicht.
Ein sauberer Einstieg bleibt unspektakulär: kompatible Düse montieren, Filamentzustand prüfen, ein langsames Basismodell drucken und danach nur eine Variable zugleich ändern. So erkennen Sie, ob eine raue Fläche vom Material, von Feuchtigkeit oder vom Fluss stammt.
Häufige Fragen
Kann ich PLA-CF mit einer Messingdüse drucken?
Ist für Kohlefaser-Filament eine Düse mit 0,4 oder 0,6 mm besser?
Welche Düse braucht PLA-CF?
Wird PLA-CF durch Kohlefasern hitzefest?
Warum verstopft Carbon-Filament trotz gehärteter Düse?
Muss PLA-CF vor dem Drucken getrocknet werden?
Verschleißt Kohlefaser auch das Extruderzahnrad?
Als Technik- und Gaming-Enthusiast betreut er Vergleiche zu Elektronik, Gadgets und Unterhaltungstechnik – getestet am Alltagsnutzen.
Ähnliche Artikel
PLA, PETG oder ASA: passend zum Einsatzort wählen
Welches Filament für Wohnung, Auto und Garten passt und welche Druckbedingungen Ihr Drucker mitbringen muss.
Silk PLA Glanz: So bleiben Flächen gleichmäßig
Tempo, Geometrie und Ausrichtung entscheiden über matte Zonen, Farbsprünge und unnötig schwache Bauteile bei Silk PLA.
Filament lebensmittelecht: Was wirklich zählt
Warum PLA allein nicht reicht, welche Rolle Düse, Farbe und Reinigung spielen und wann direkter Kontakt unsinnig ist.